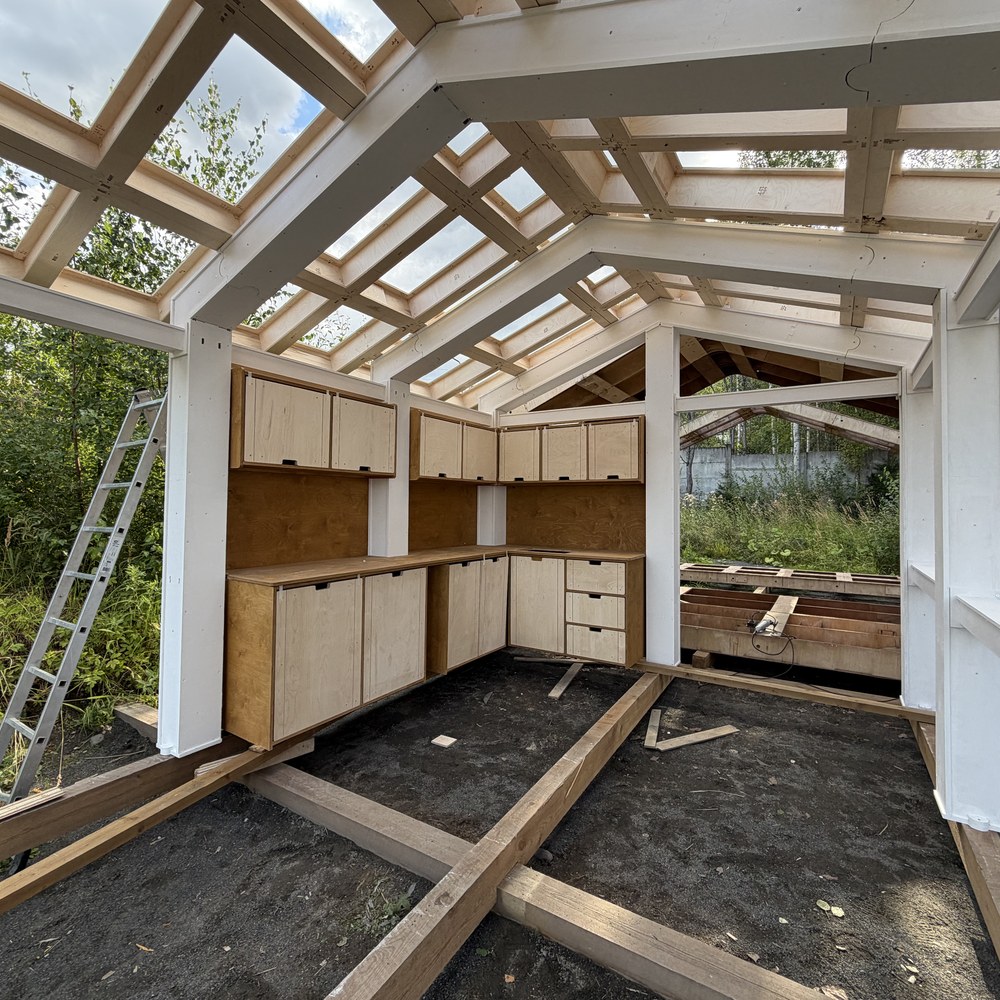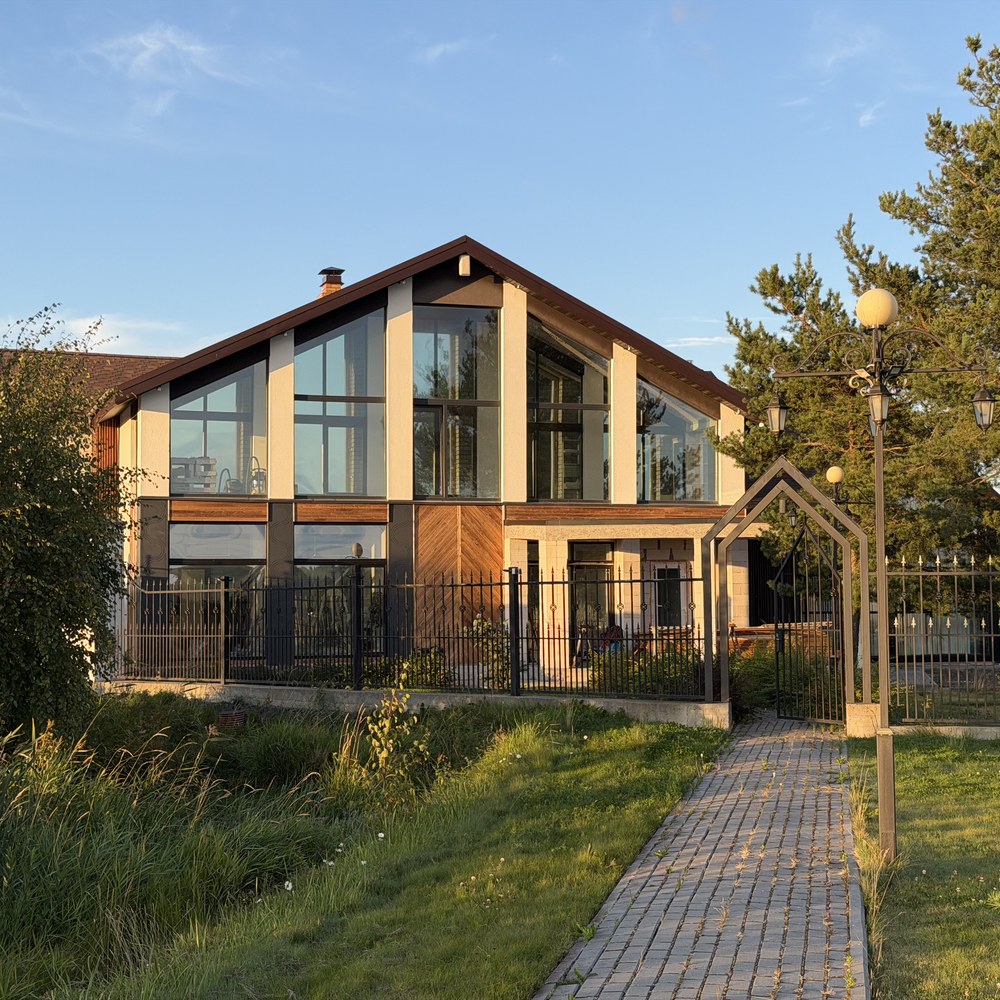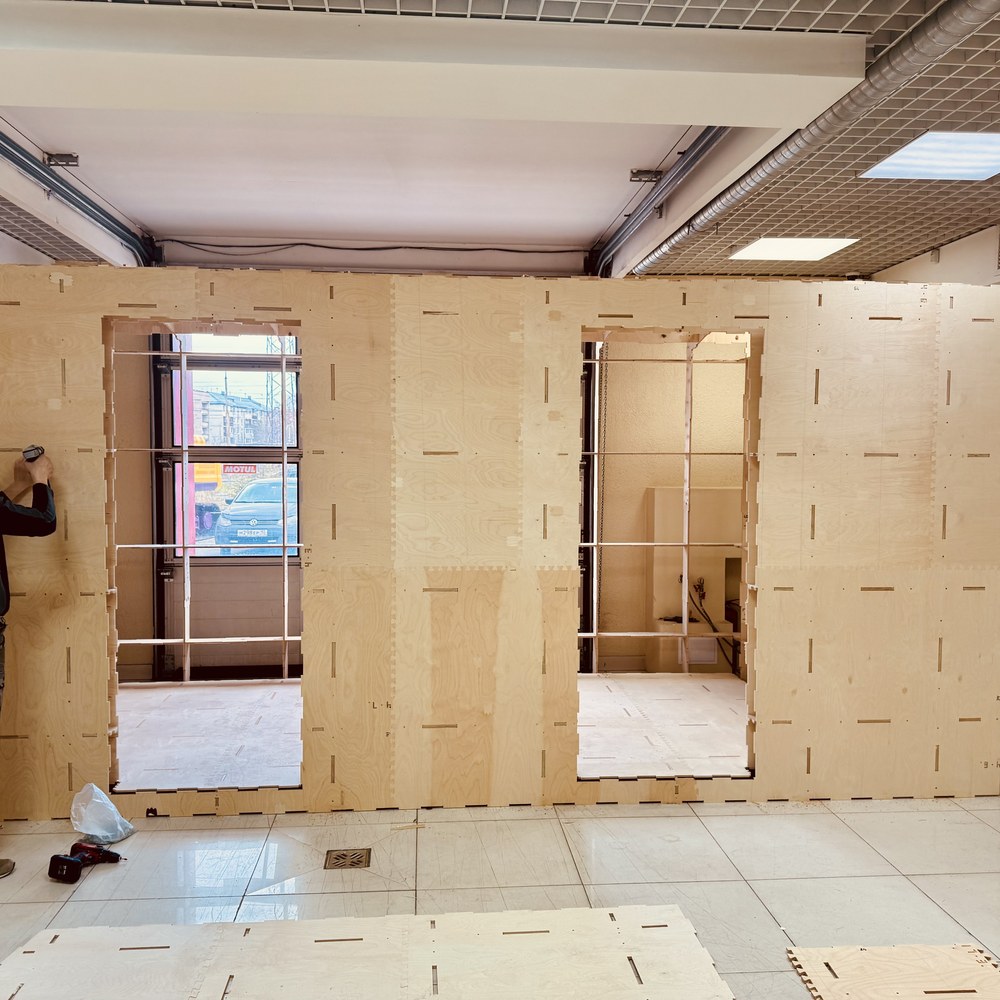
Перед вами крыша AURINKO 5. Сначала она существовала как объём на экране. Затем — как система панелей с рассчитанными контурами, пазами и замками. Потом превратилась в подписанные детали из фанеры, собранные секции и настоящий объект на монтажной площадке. На иллюстрациях этой статьи — последовательные состояния этой работы.
Машина воплощения Тулитало связывает их в один производственный путь. Это разработанные нами инструменты моделирования, преобразования геометрии, расчёта деталей, размещения на листе, подготовки программы ЧПУ и маркировки. Машина управления передаёт этому комплексу заказ и получает обратно сведения, необходимые для организации работы.
Интереснее всего здесь возможность менять сам способ проектирования. Человек работает с формой и устройством вещи. Программа принимает на себя тысячи повторяемых геометрических действий, из которых складывается её изготовление. Разберём этот переход подробно.
1. Заявка: у будущей вещи появляется задача
Начало находится в Машине управления: обращение, назначение вещи, размеры, условия использования, пожелания и ограничения заказчика. Заказ сохраняет свою связь с расчётом, производственными материалами и исполнителями. Это позволяет возвращаться от детали к тому, зачем её вообще делают.
На этом этапе важно определить результат: что должно поместиться, какую нагрузку принять, как выглядеть, куда пройти при доставке и как собираться на месте. Неизвестный размер становится вопросом, требование к нагрузке — основанием для инженерной проверки. Так замысел получает параметры, с которыми уже можно работать.
2. Модель: рисуем оболочку и строим её внутреннее устройство
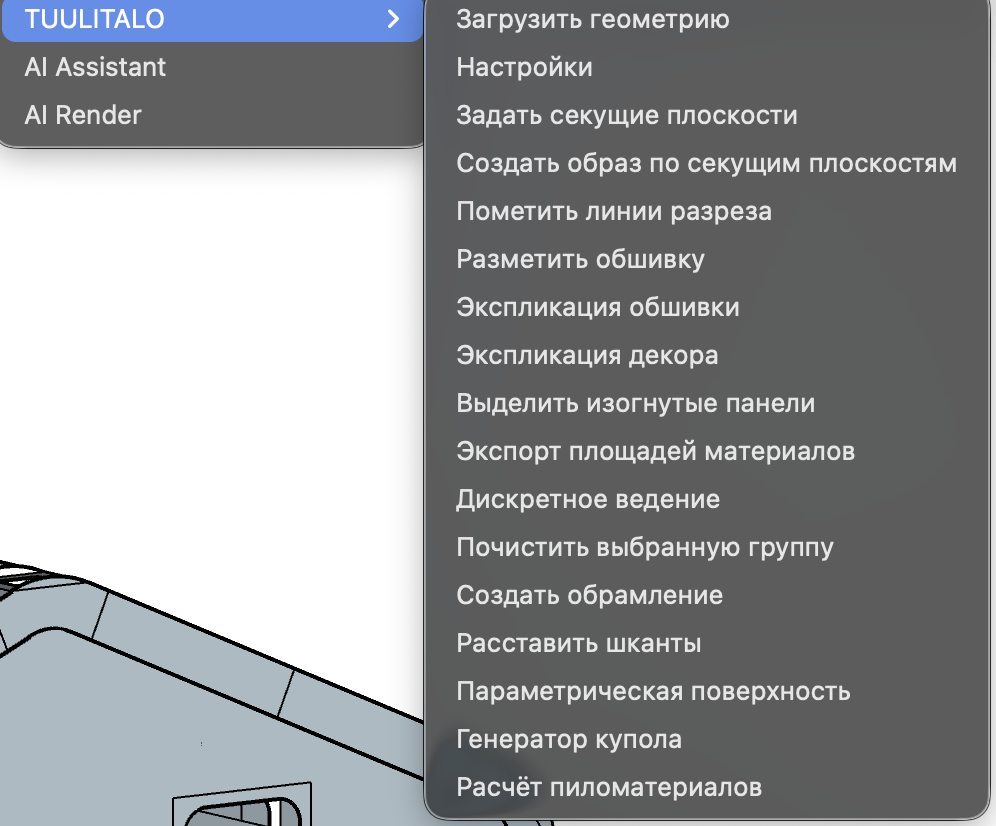
В средстве инженерного моделирования человек задаёт пространственный образ: поверхности, сечения, проёмы, основные размеры. Собственный плагин Тулитало помогает задавать секущие плоскости, создавать образ по сечениям, размечать обшивку, готовить её экспликацию, выделять изогнутые панели и экспортировать площади материалов. В нём также есть инструменты обрамления, шкантов, параметрических поверхностей и куполов.
Второй путь — автоматическое создание исходной геометрии для поддерживаемого конструктивного семейства. Ассистент помогает разобрать запрос на параметры; проверяемые правила строят геометрию. Человек рассматривает результат и вносит правки. Зрелость автоматического пути зависит от семейства: способность построить один тип мебели не означает готовность автоматически спроектировать любую крышу.
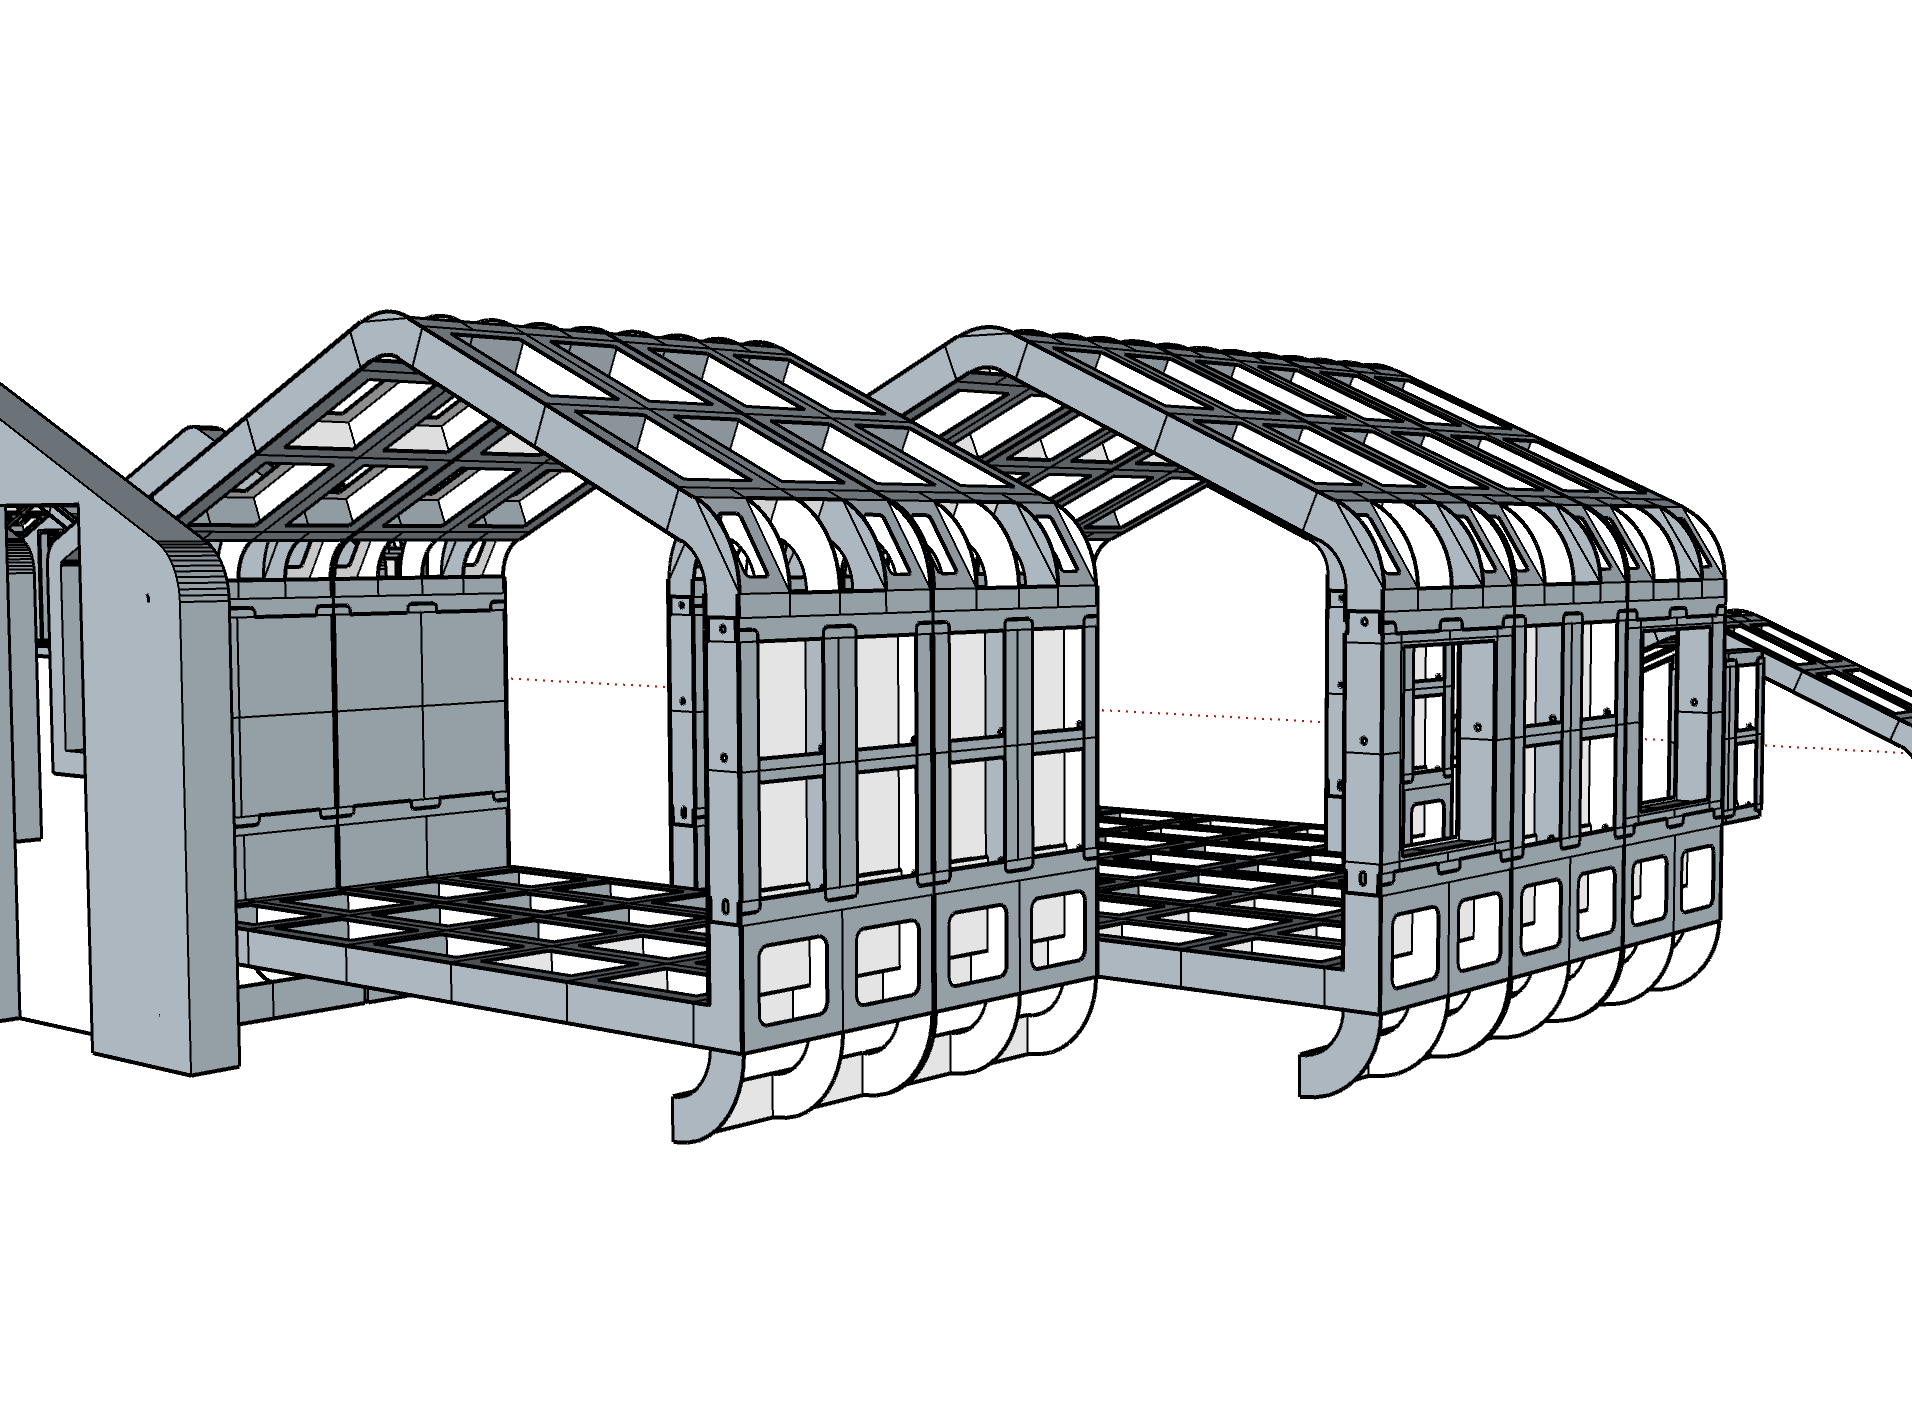
В архитектурном подходе мы начинаем с оболочки и превращаем её в пространственную систему рёбер и обшивки. Сечения определяют форму каркаса. Продольные связи объединяют сечения. Панели замыкают выбранные участки. На модели AURINKO 5 видно, как стены, перекрытие и кровля могут подчиняться общей геометрии.
Облегчение происходит за счёт устройства сечения. Вместо заполнения всего объёма материалом мы формируем связанные двутавровые, коробчатые и ячеистые элементы. Полки, стенки и обшивка получают разные роли. Вырезы убирают часть материала, но их положение должно сохранять путь передачи усилий и достаточные перемычки. Это инженерное решение, которое проверяют для конкретного объекта.
3. Панели и соединения: программа должна понимать соседство
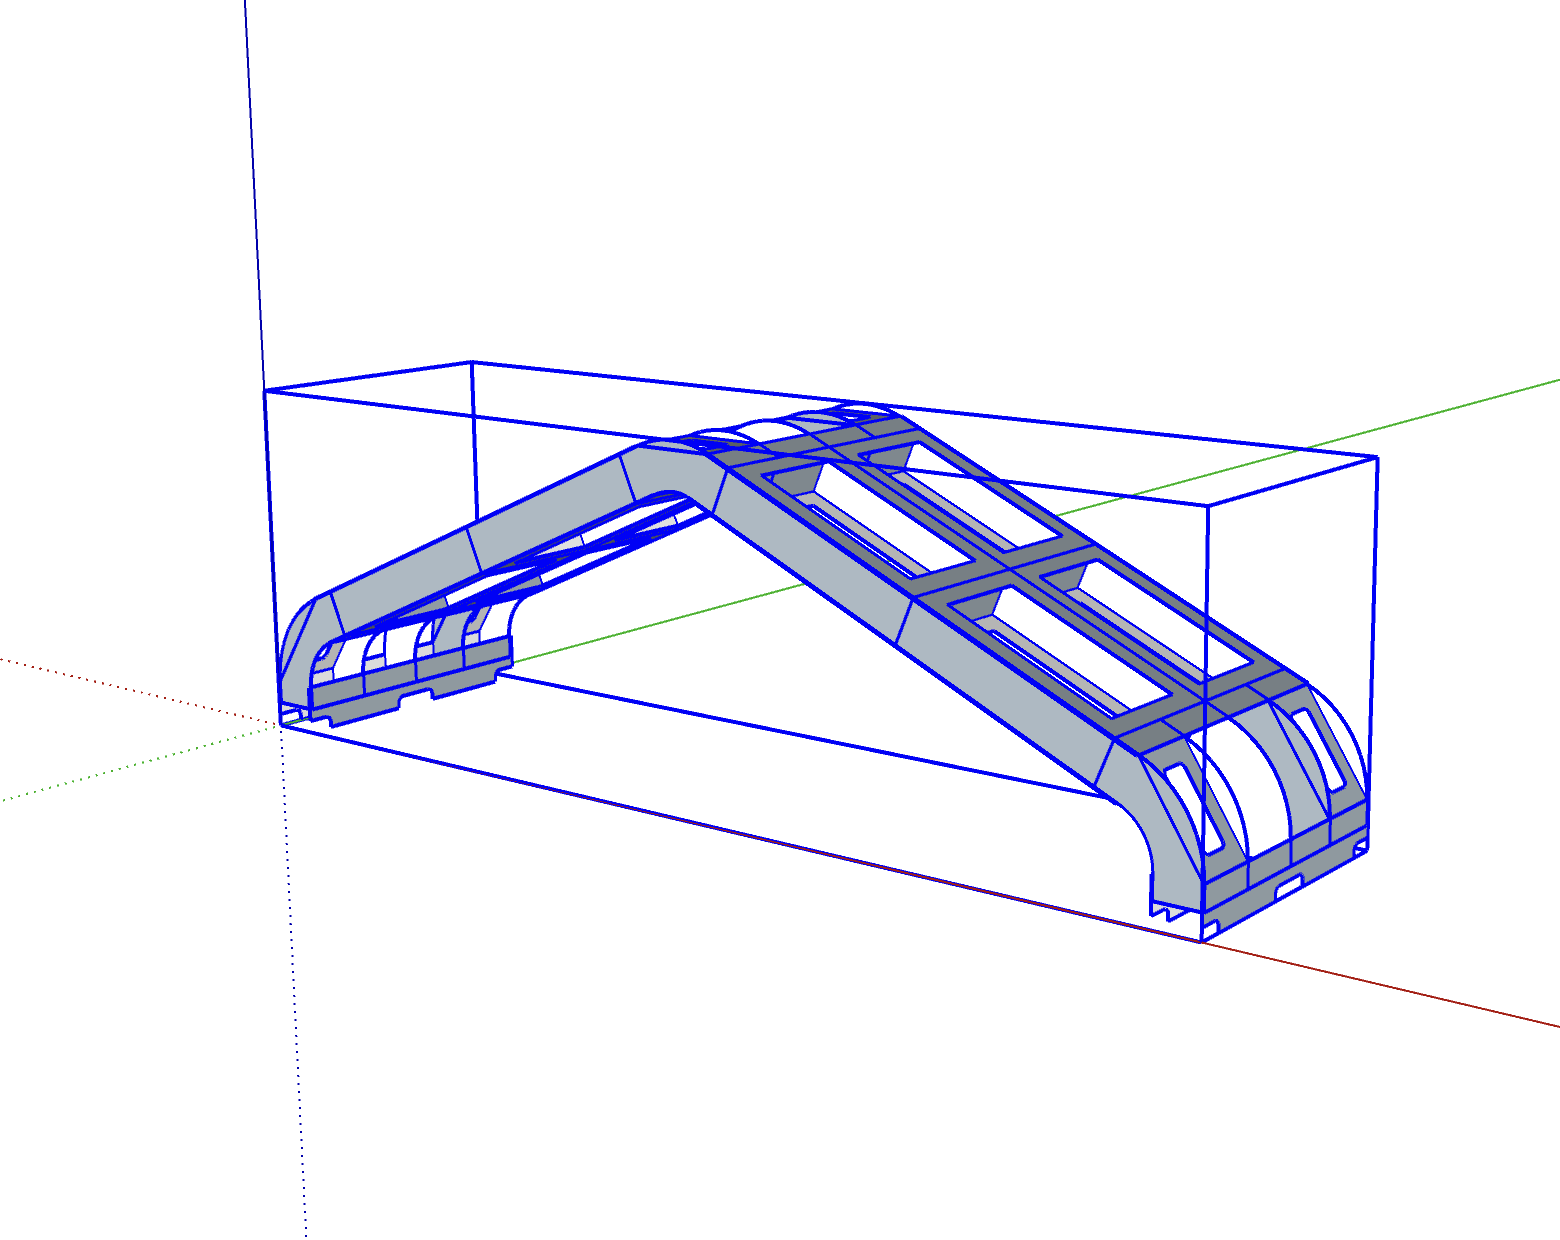
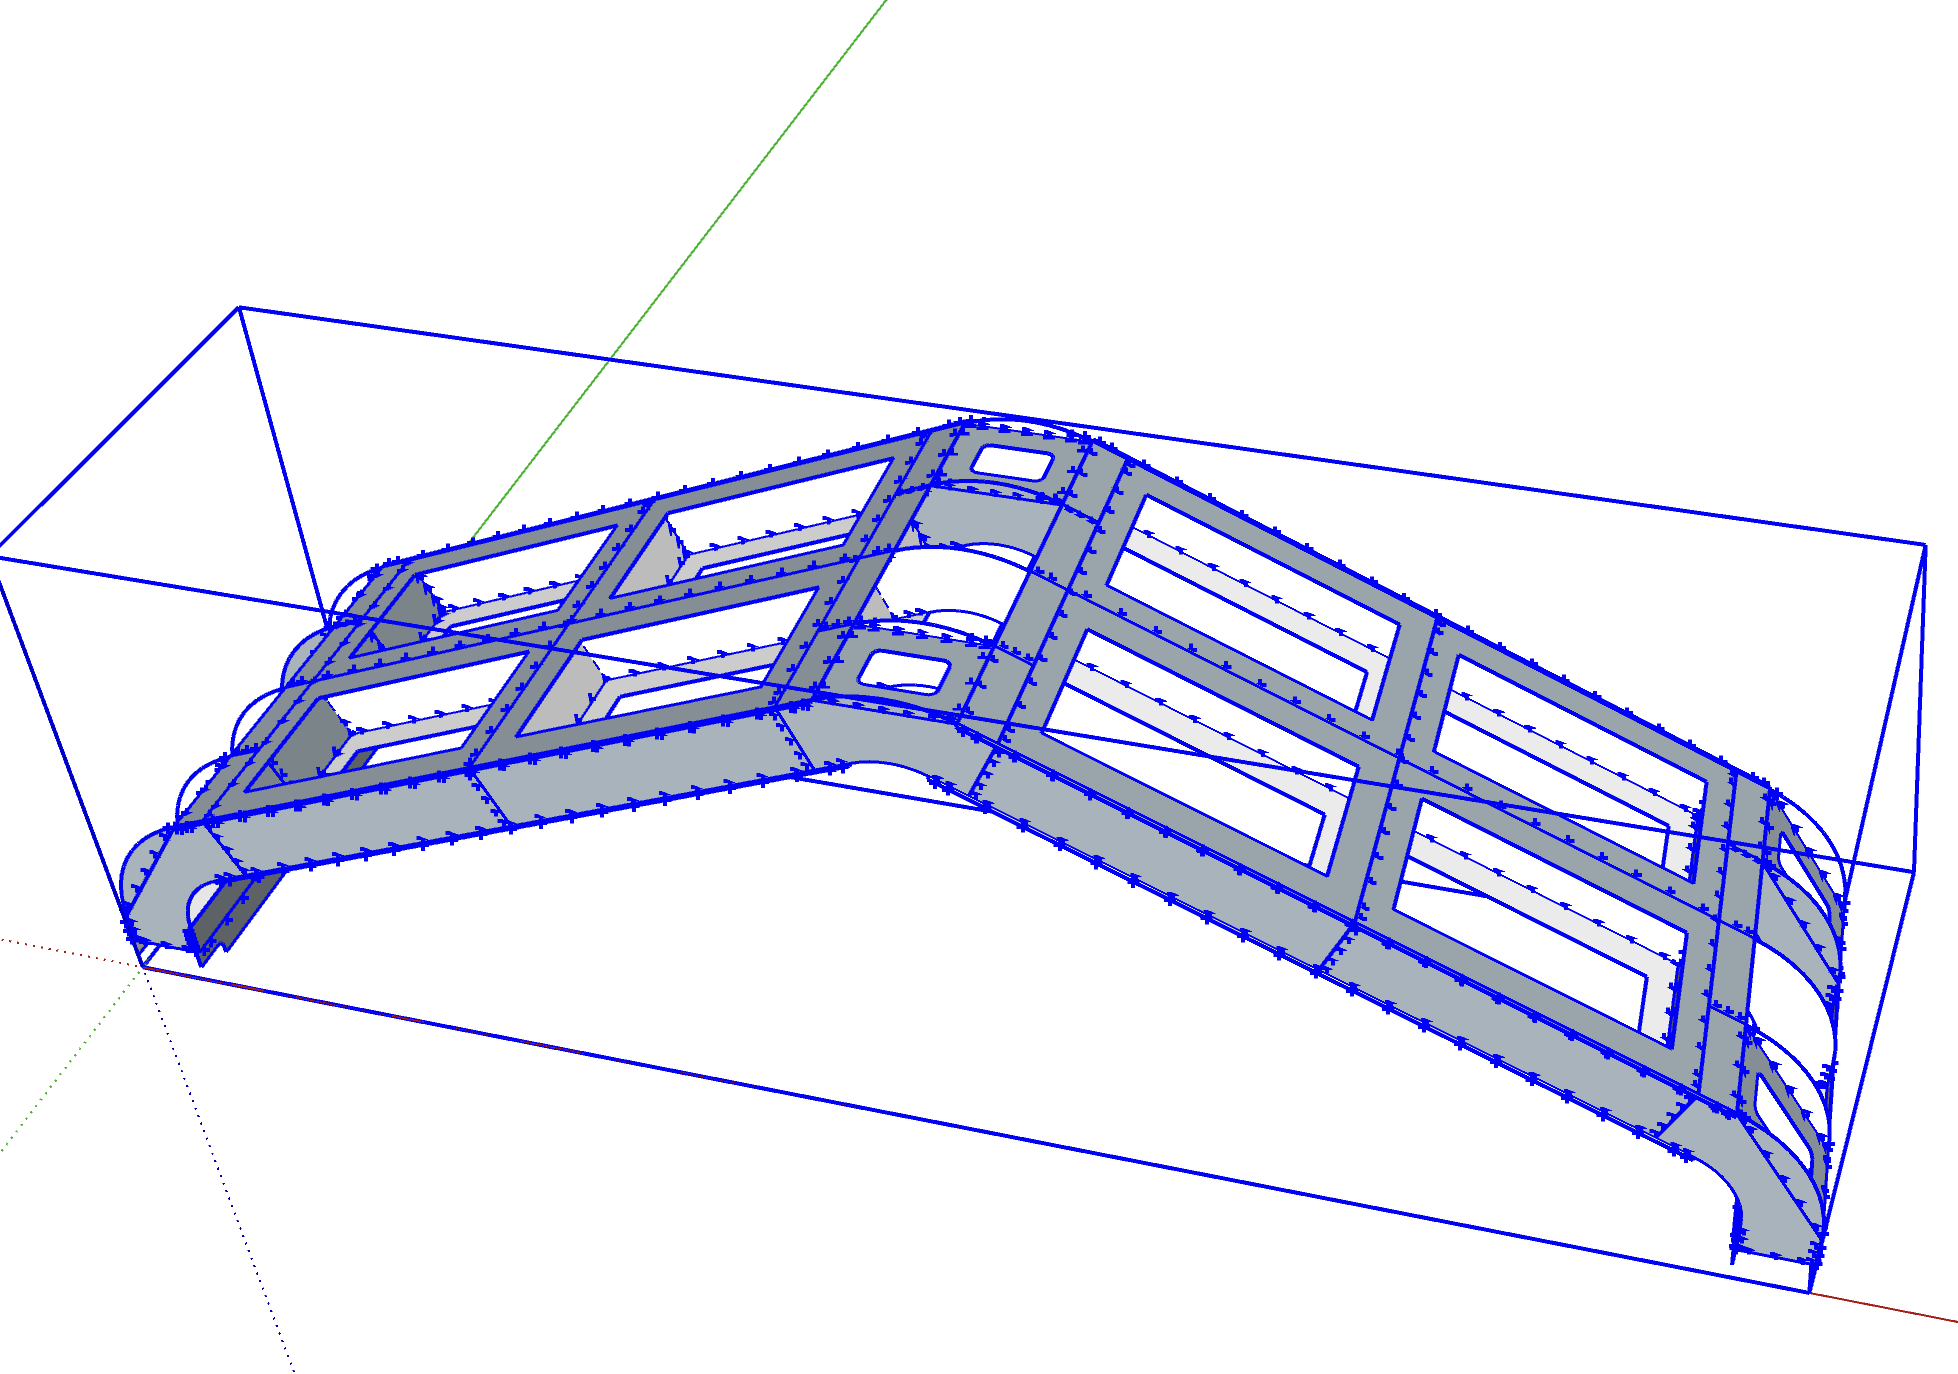
Красивую поверхность ещё нельзя отправить на станок. Модели нужны толщина, материал, ориентация панелей и явные контакты между ними. Плагин размечает обшивку и соединения; человек проверяет результат. На двух изображениях одного элемента крыши можно сравнить состояние до обработки и после разметки.
Контакт — это информация о том, какая панель к какой приходит и с какой стороны. Из него вырастают ответные шипы и пазы. В Т-образном соединении одна панель заканчивается на другой; в угловом нужно учитывать угол и толщину материала. Если считать каждую деталь изолированно, сопряжение легко потерять. Поэтому в нашей системе геометрия соединения относится сразу к обеим сторонам.
Технически важны и малозаметные вещи: направление толщины относительно опорной поверхности, глубина скрытого паза, выпуски принимающей панели, доступ фрезы и возможность собрать узел. Круглая фреза оставляет радиус во внутреннем углу. Ответный элемент должен учитывать его, иначе идеально совпадающие линии на экране не дадут собрать детали в цехе.
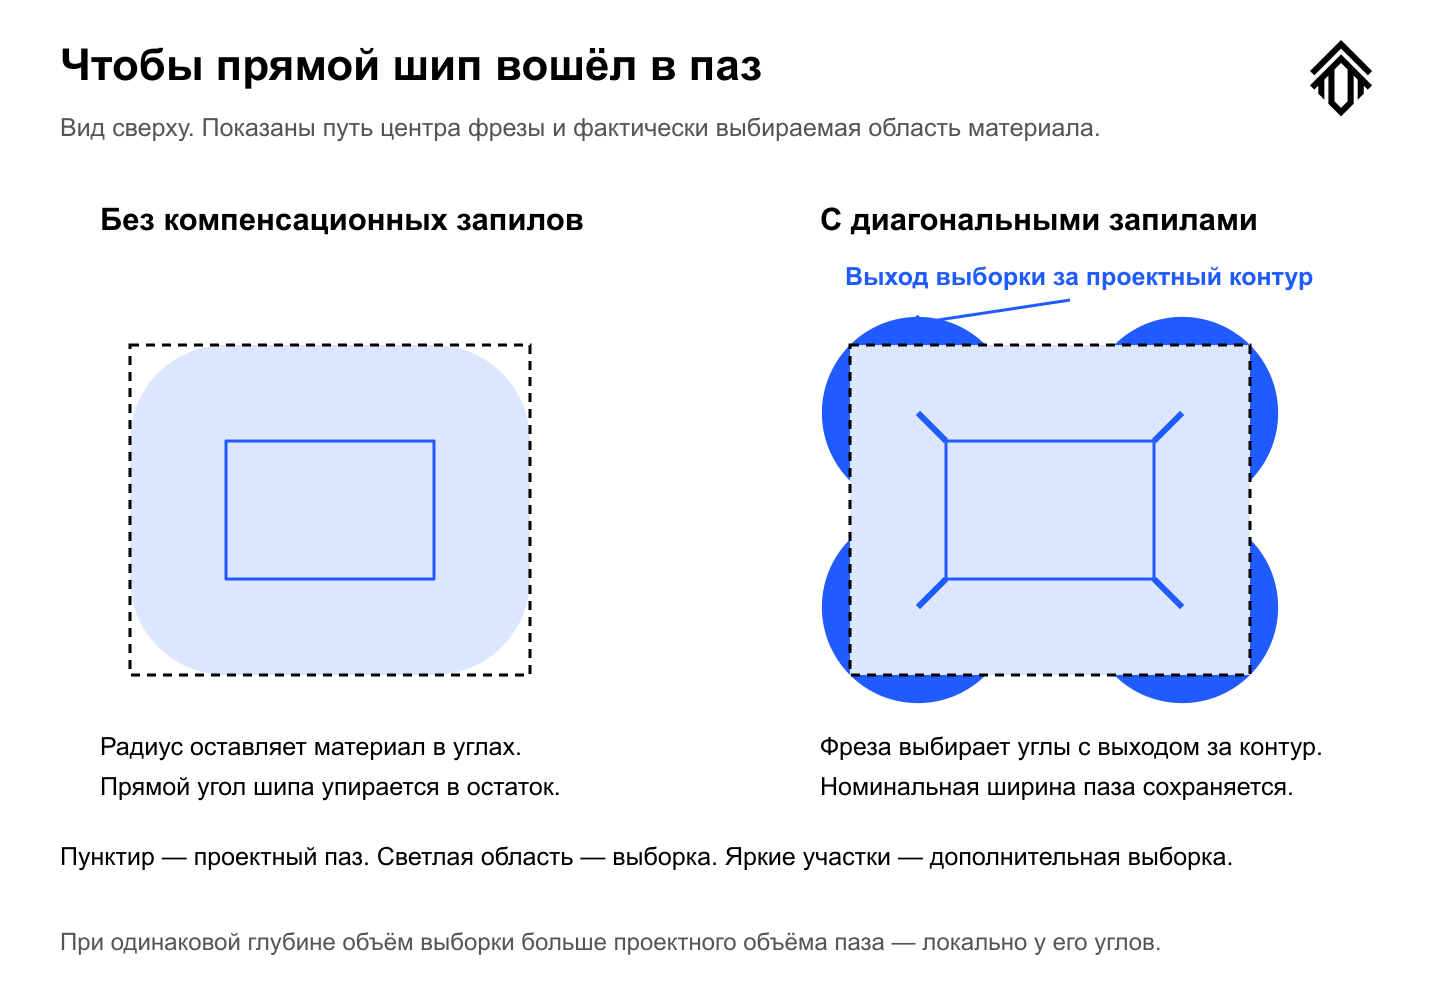
Чтобы прямоугольный шип вошёл в паз, в подходящих внутренних углах программа добавляет короткие компенсационные запилы по диагонали. Центр фрезы смещается к углу дальше основной траектории, и инструмент выбирает мешающий остаток. На схеме пунктир показывает проектный размер паза, светлая область — фактическую выборку, а яркие участки — дополнительный материал, снимаемый за номинальным контуром.
Таким образом, при той же глубине выбранный объём локально больше проектного объёма паза. Мы не расширяем весь паз и не создаём люфт вдоль его стенок: дополнительная выборка нужна именно у углов. Геометрия запила зависит от радиуса фрезы; на коротких участках алгоритм может выбрать компенсацию вдоль стороны вместо диагонали.
В обработке скрытых пазов есть и специальные компенсации: алгоритм может продлевать выборку у закрытого конца, учитывая инструмент и соседние пазы той же или большей глубины. Это уже не простое смещение всего контура. Такие правила помогают переводить математическое пересечение панелей в посадочное место, которое действительно можно изготовить.
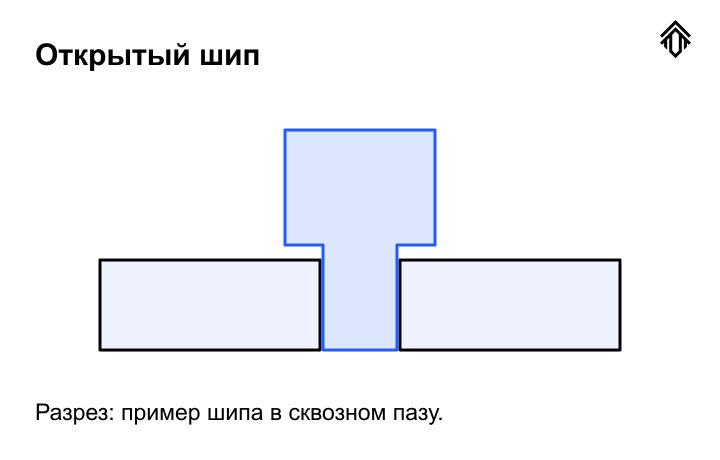
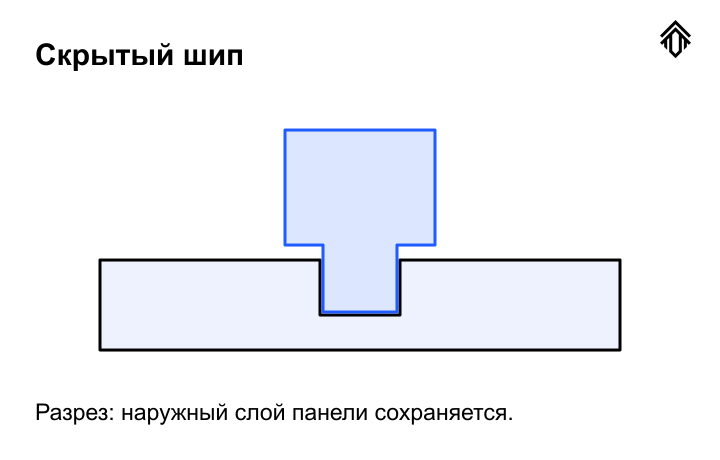
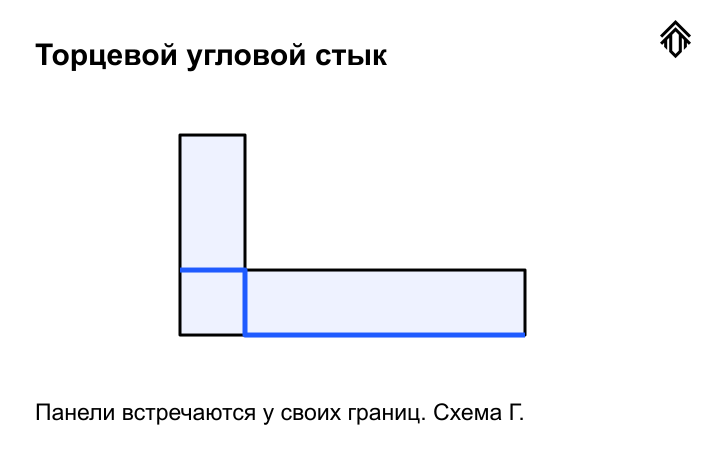
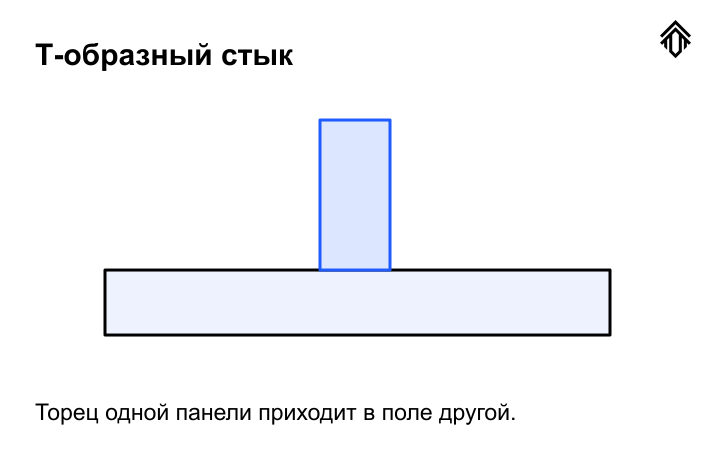
Открытый и скрытый шип, торцевой и Т-образный стык
У соединения есть несколько независимых характеристик. «Открытый» и «скрытый» описывают, как устроен шип и виден ли он на выбранной поверхности. «Торцевой», «угловой» и «Т-образный» описывают взаимное положение панелей. Поэтому Т-соединение само по себе ещё не означает скрытый шип.
В открытом варианте геометрия шипа и ответного паза выходит к открытому краю или поверхности. Она может оставаться видимой и становиться частью характера вещи. В скрытом варианте посадочное место располагается так, чтобы сохранить выбранную лицевую поверхность; для него важны глубина выборки, оставшаяся толщина и направление сборки. В системе предусмотрены и полускрытые решения.
Когда две панели приходят границами друг к другу, возникает торцевой угловой стык. Когда торец одной приходит в поле другой, получается Т-соединение. Простой, но сильный приём нашего проектирования — продлить принимающую панель за исходный угол. Тогда соединение можно перенести внутрь её поля и организовать как скрытое Т-образное. Небольшое изменение геометрии улучшает и устройство узла, и видимую поверхность.
Программа различает эти случаи по геометрии контакта и направлениям панелей. Для наклонного Т-соединения действуют отдельные правила: вместо обычного чередования коротких шипов и пазов может использоваться непрерывная принимающая панель и открытый контактный паз в торце подходящего ребра. Паз учитывает проекцию материала панели под фактическим углом. Это позволяет сохранять смысл соединения и в непрямоугольной форме.
4. Экспорт: объём получает производственное описание
После проверки модель передаёт геометрию панелей и данные соединений в следующий вычислительный этап. Экспорт сохраняет контуры, внутренние отверстия, материалы и связи, необходимые для обработки. Это переход от пространственной конструкции к плоским заготовкам.
У исходной панели может быть сложная форма, а у будущего комплекта — сотни фрагментов. Их принадлежность нужно сохранить. Производственное имя, геометрия и сведения о контактах позволяют программе разделять панель, обрабатывать её части и затем объяснять сборщику, как вернуть им первоначальную форму.
5. Шип-паз и «бабочка»: вещь может быть больше листа
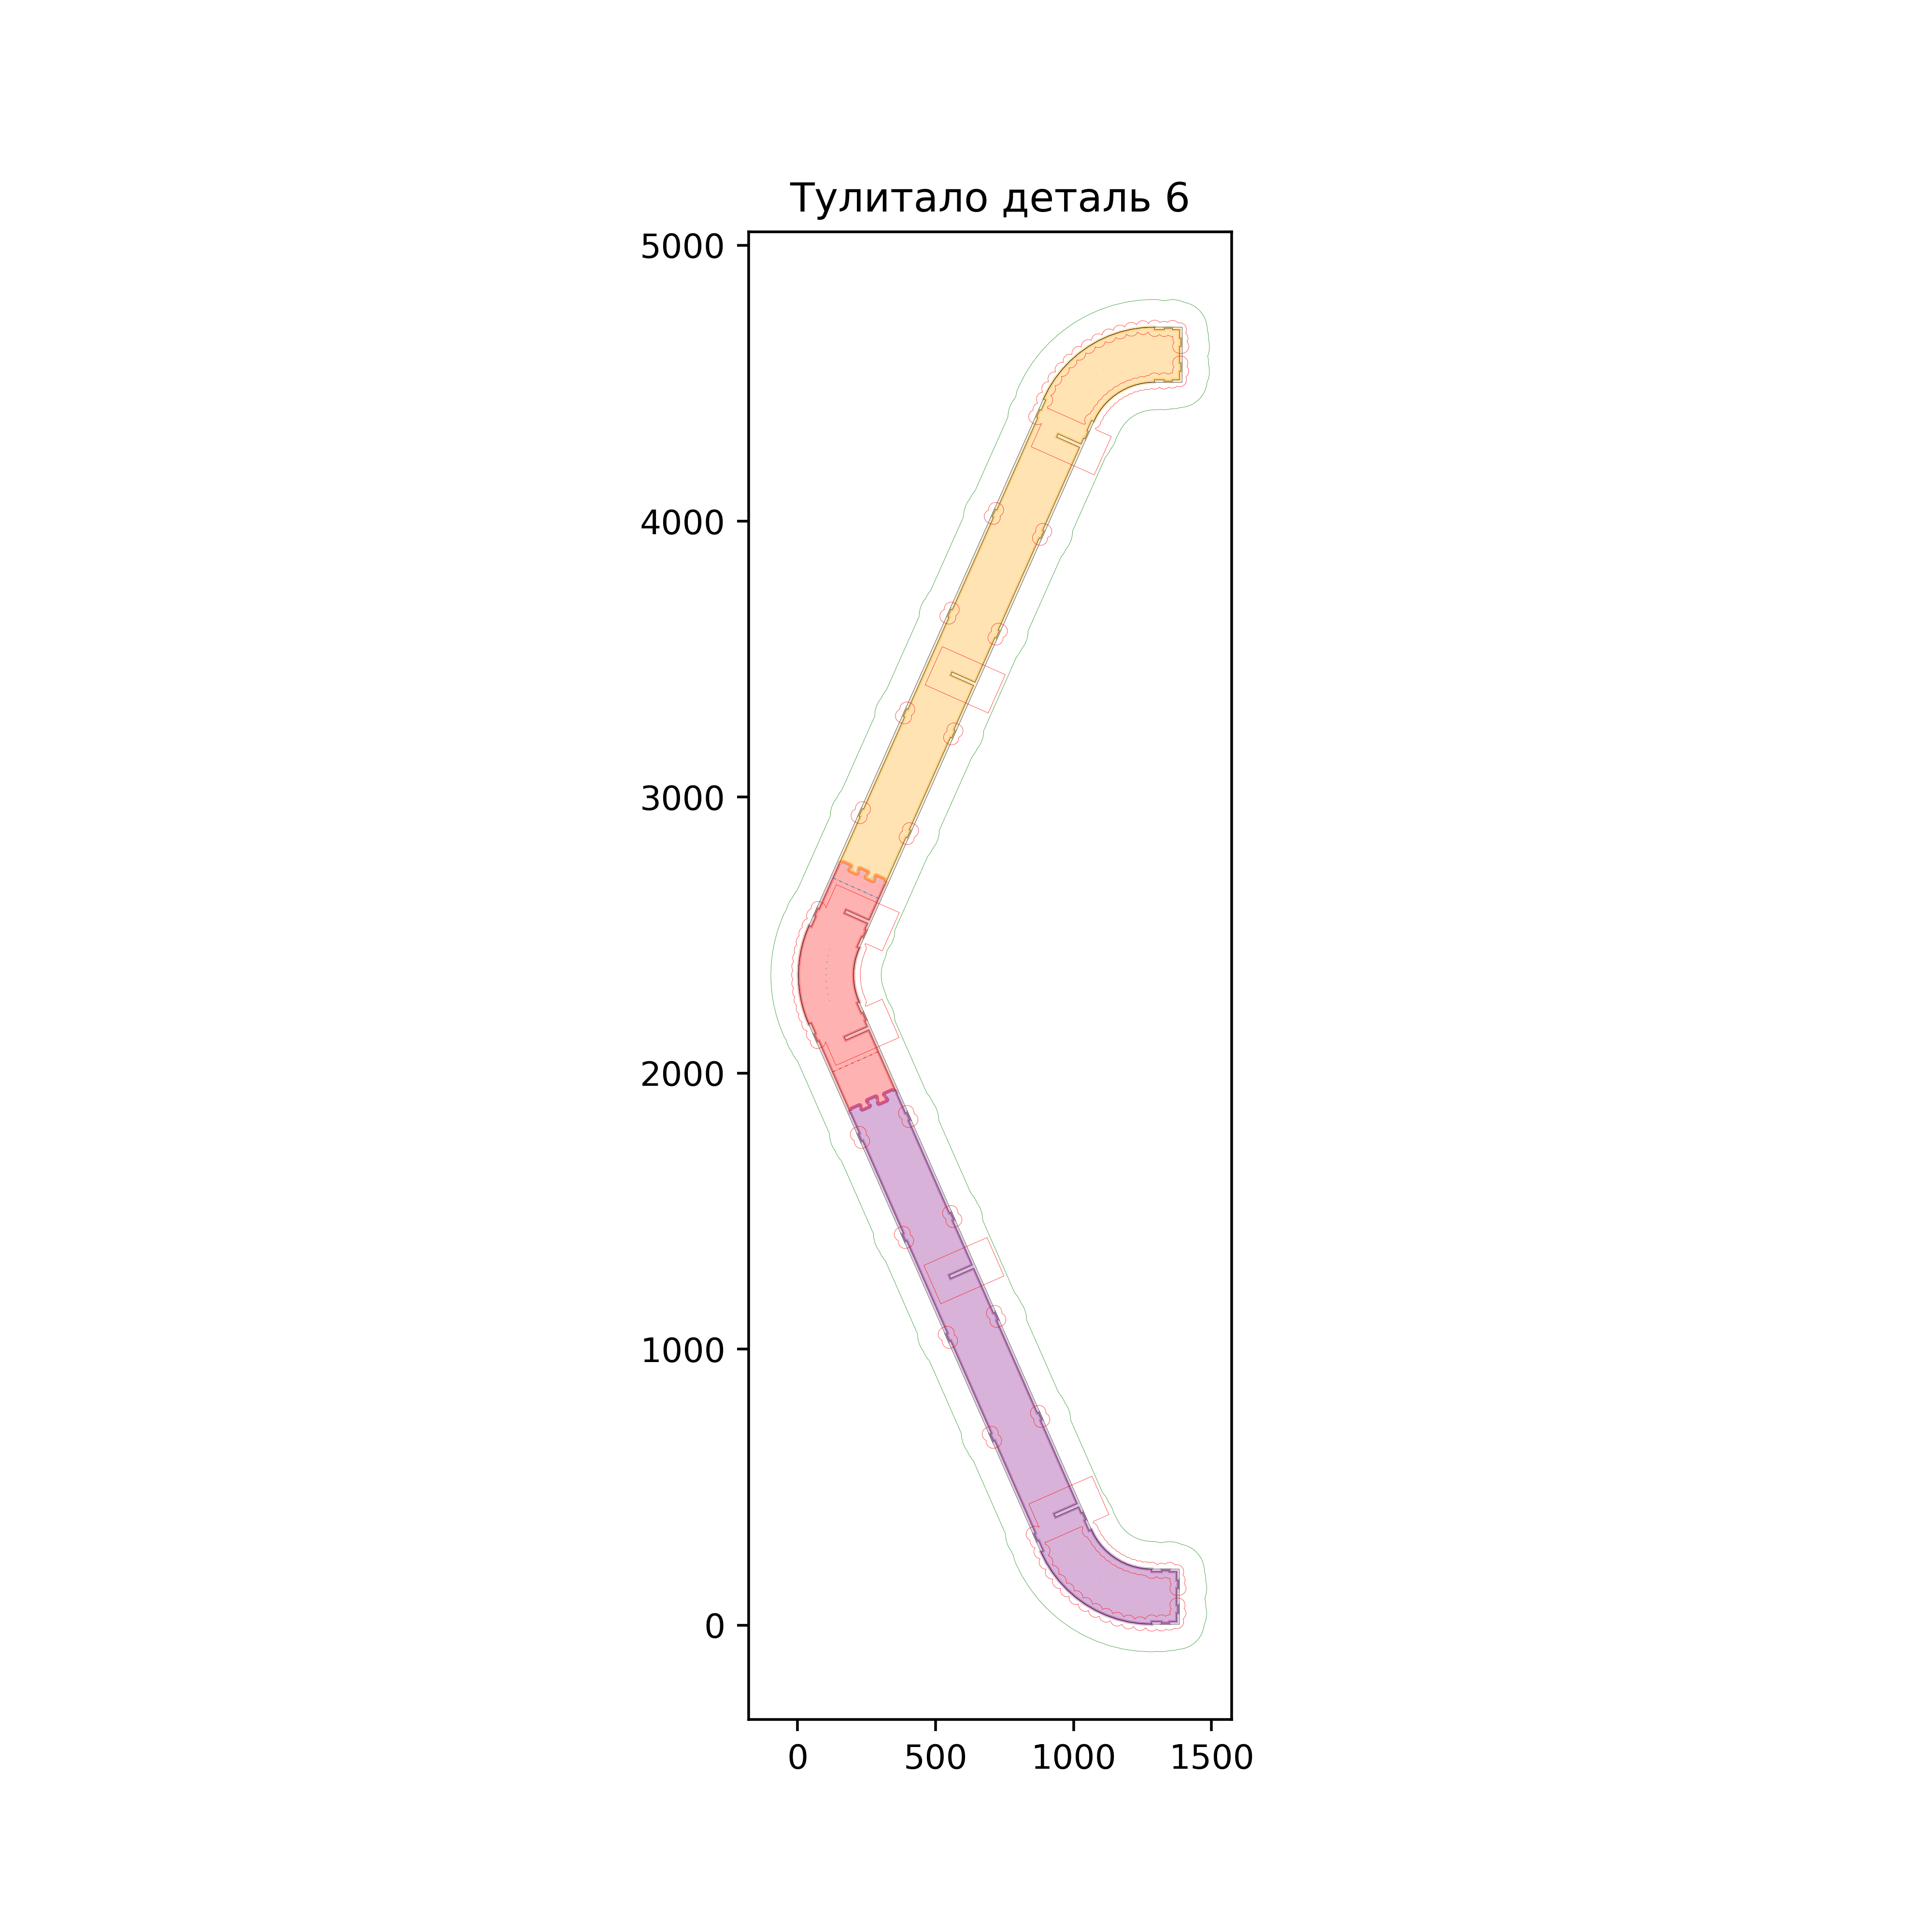
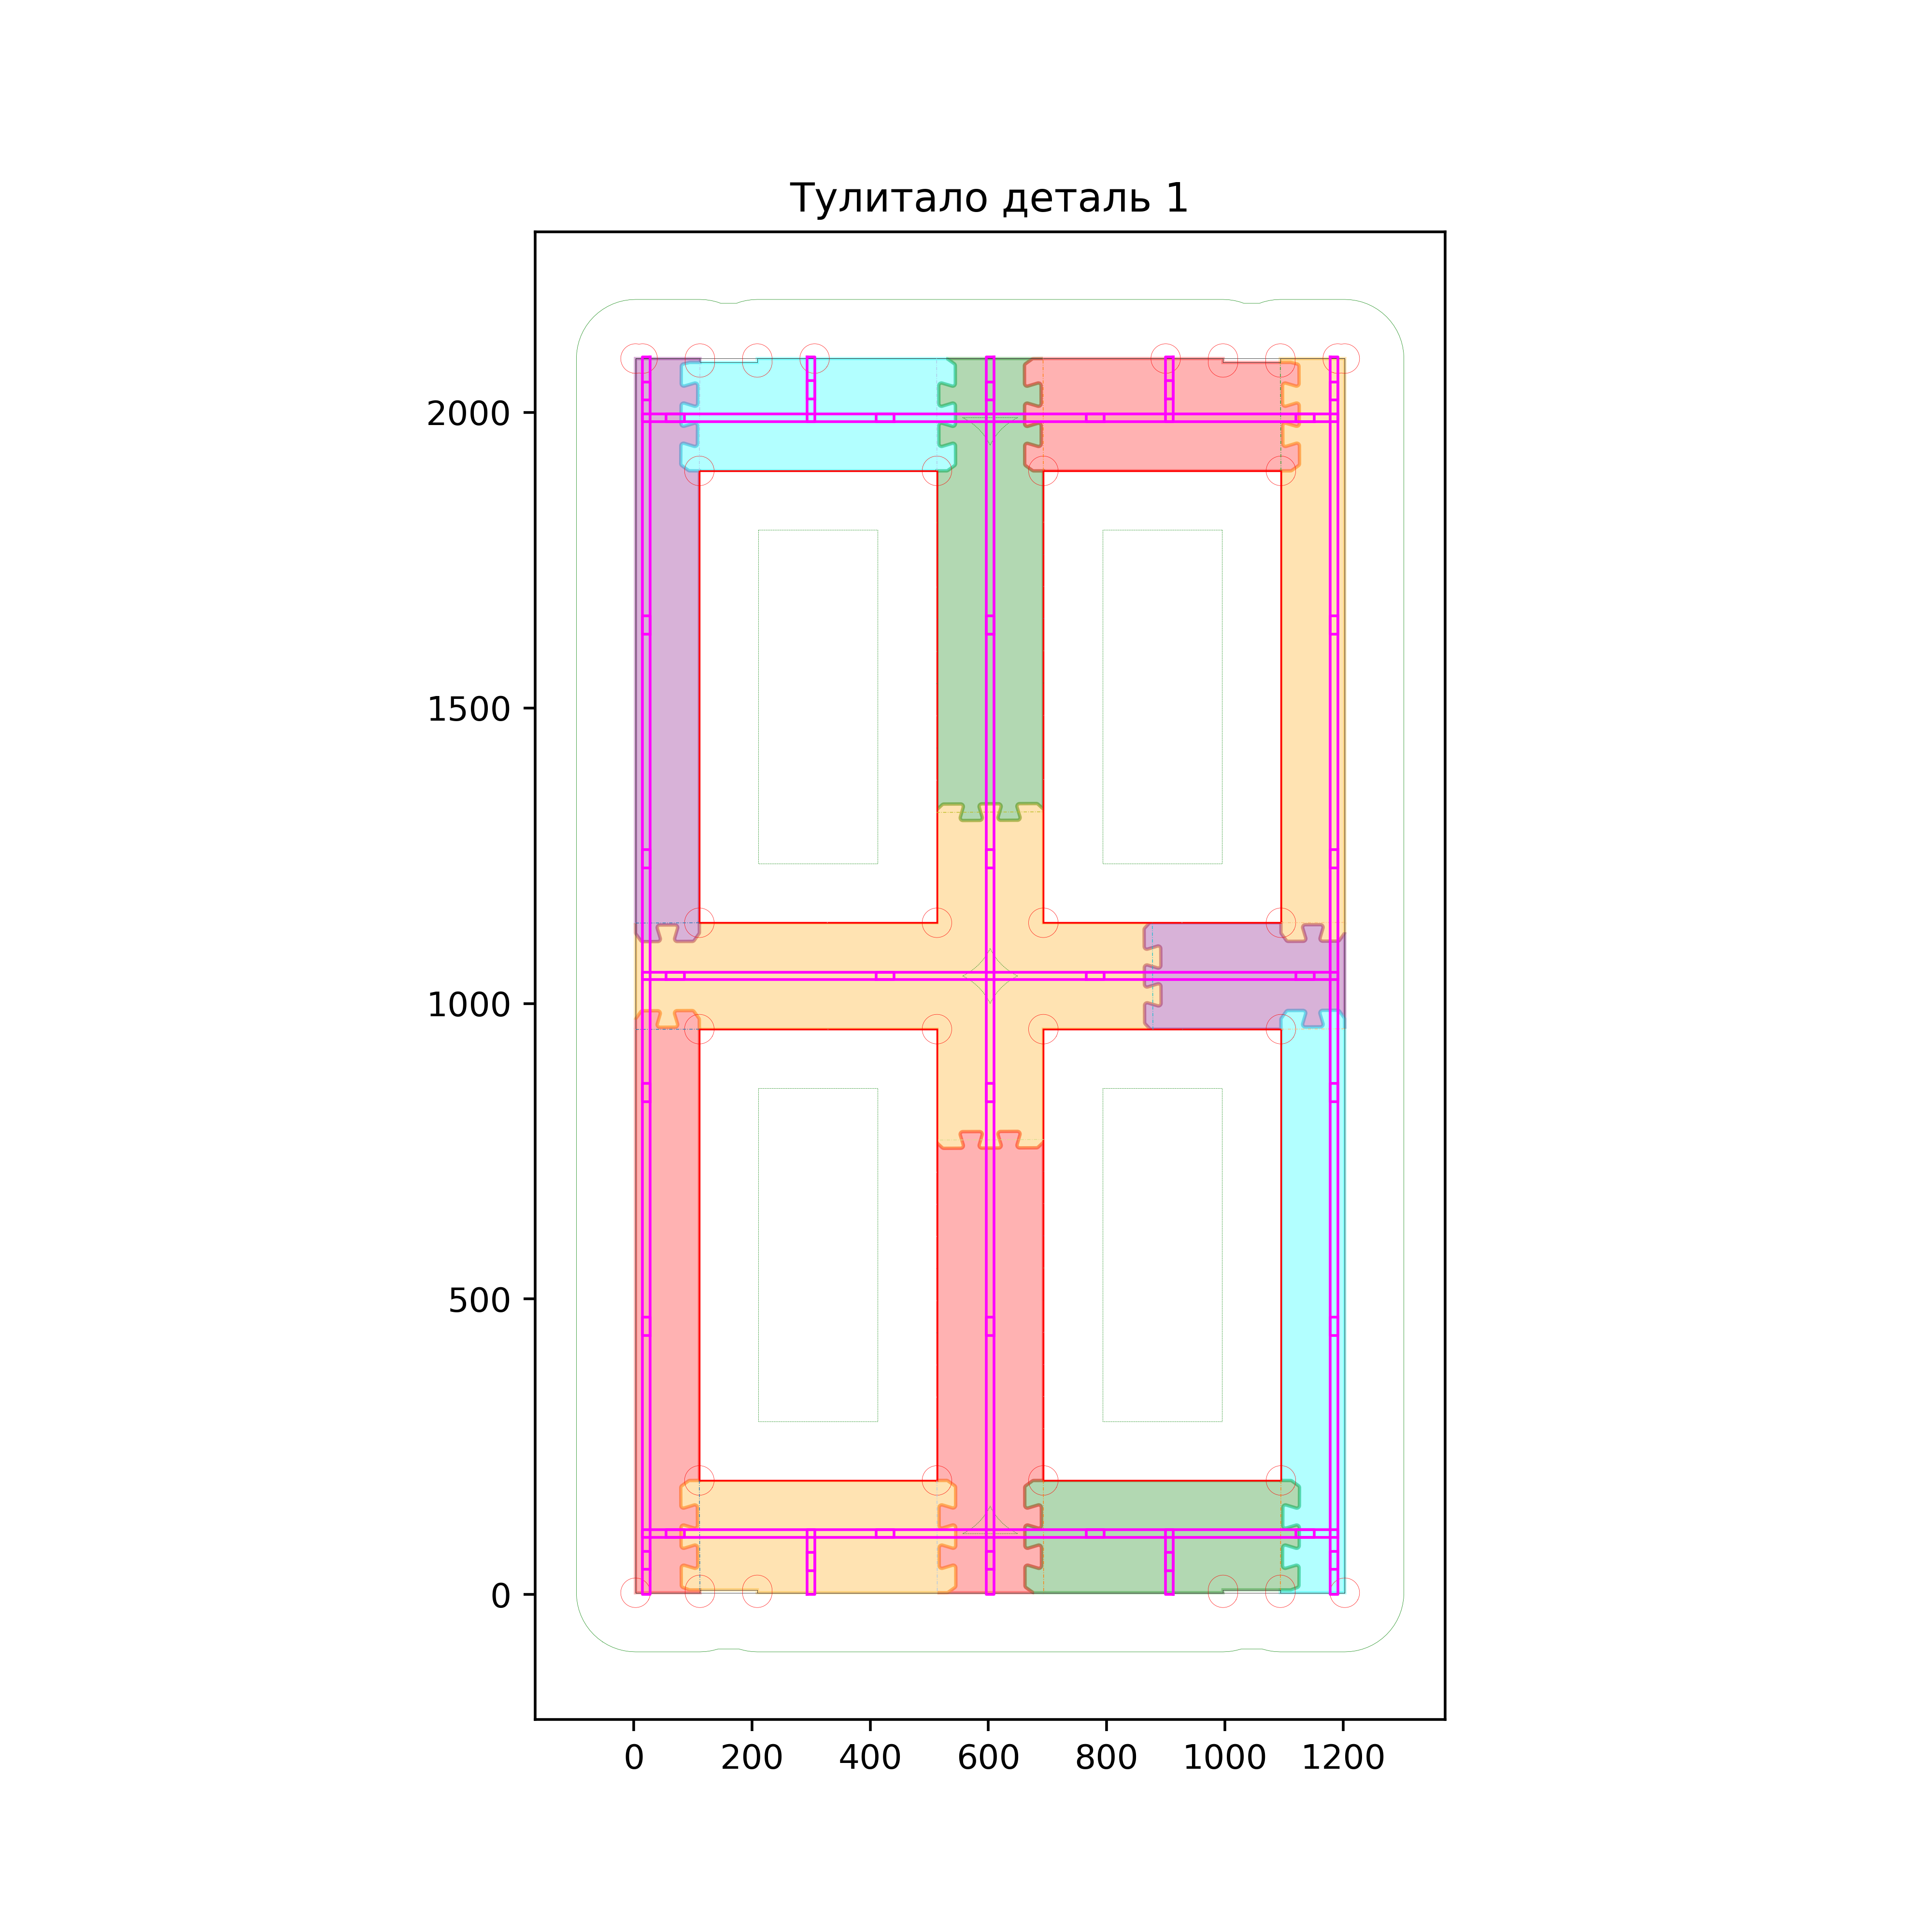
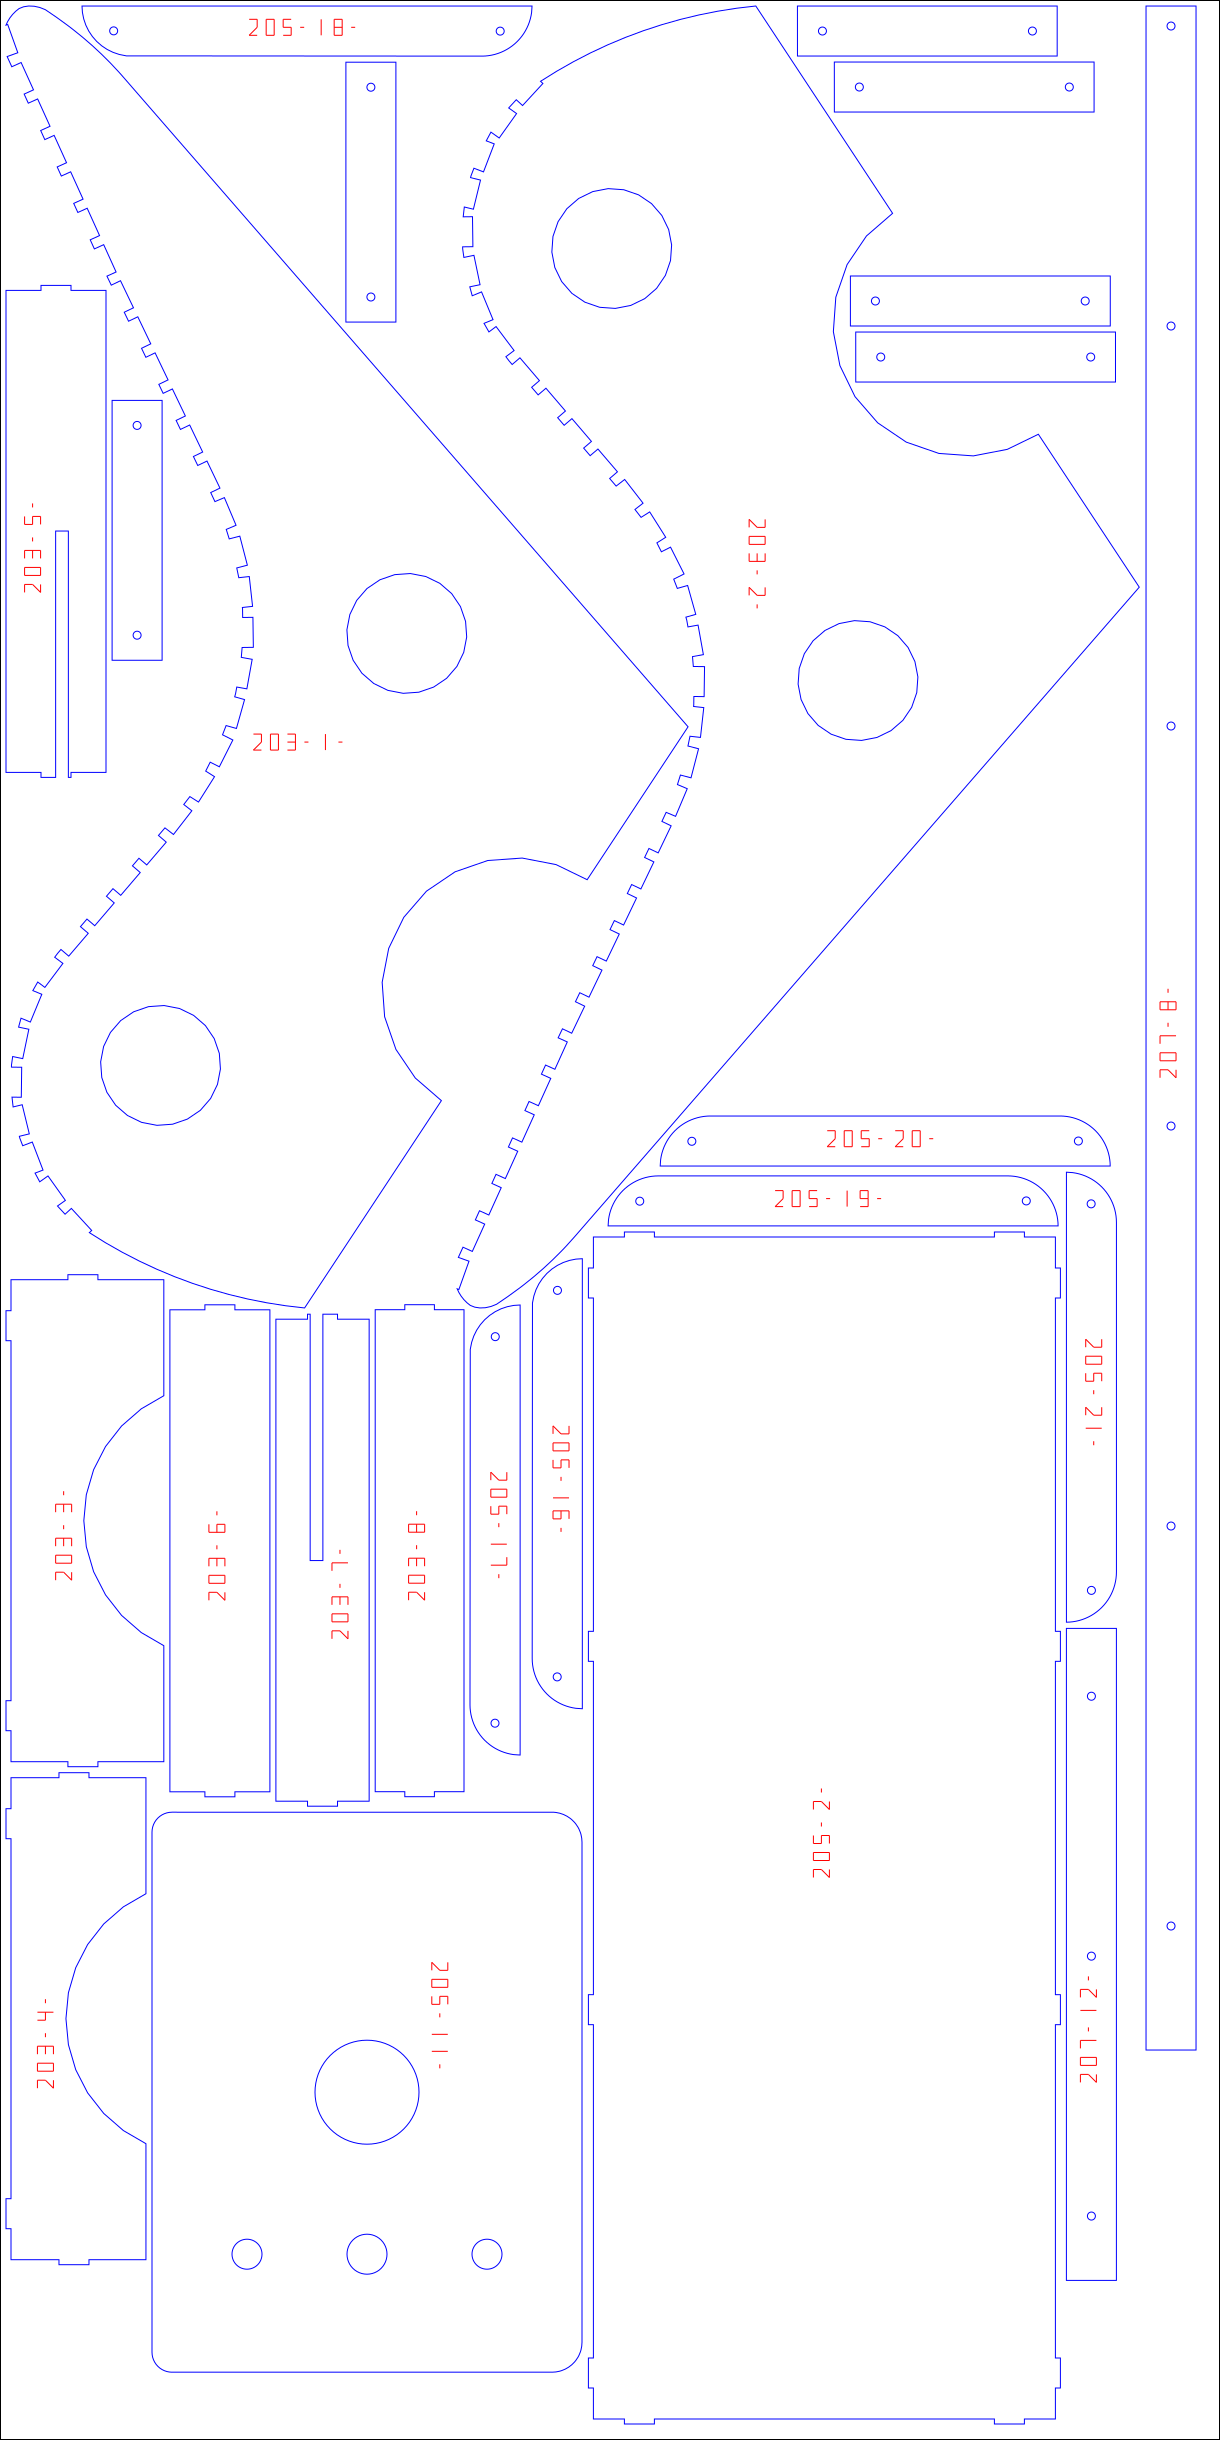
Расчётный модуль обрабатывает соединения и делит крупные панели на части, которые можно изготовить из доступного листового материала. На карте деления каркаса длинный криволинейный элемент показан несколькими цветами: это физические фрагменты одной будущей детали. На карте обшивки виден тот же принцип для панели с проёмами.
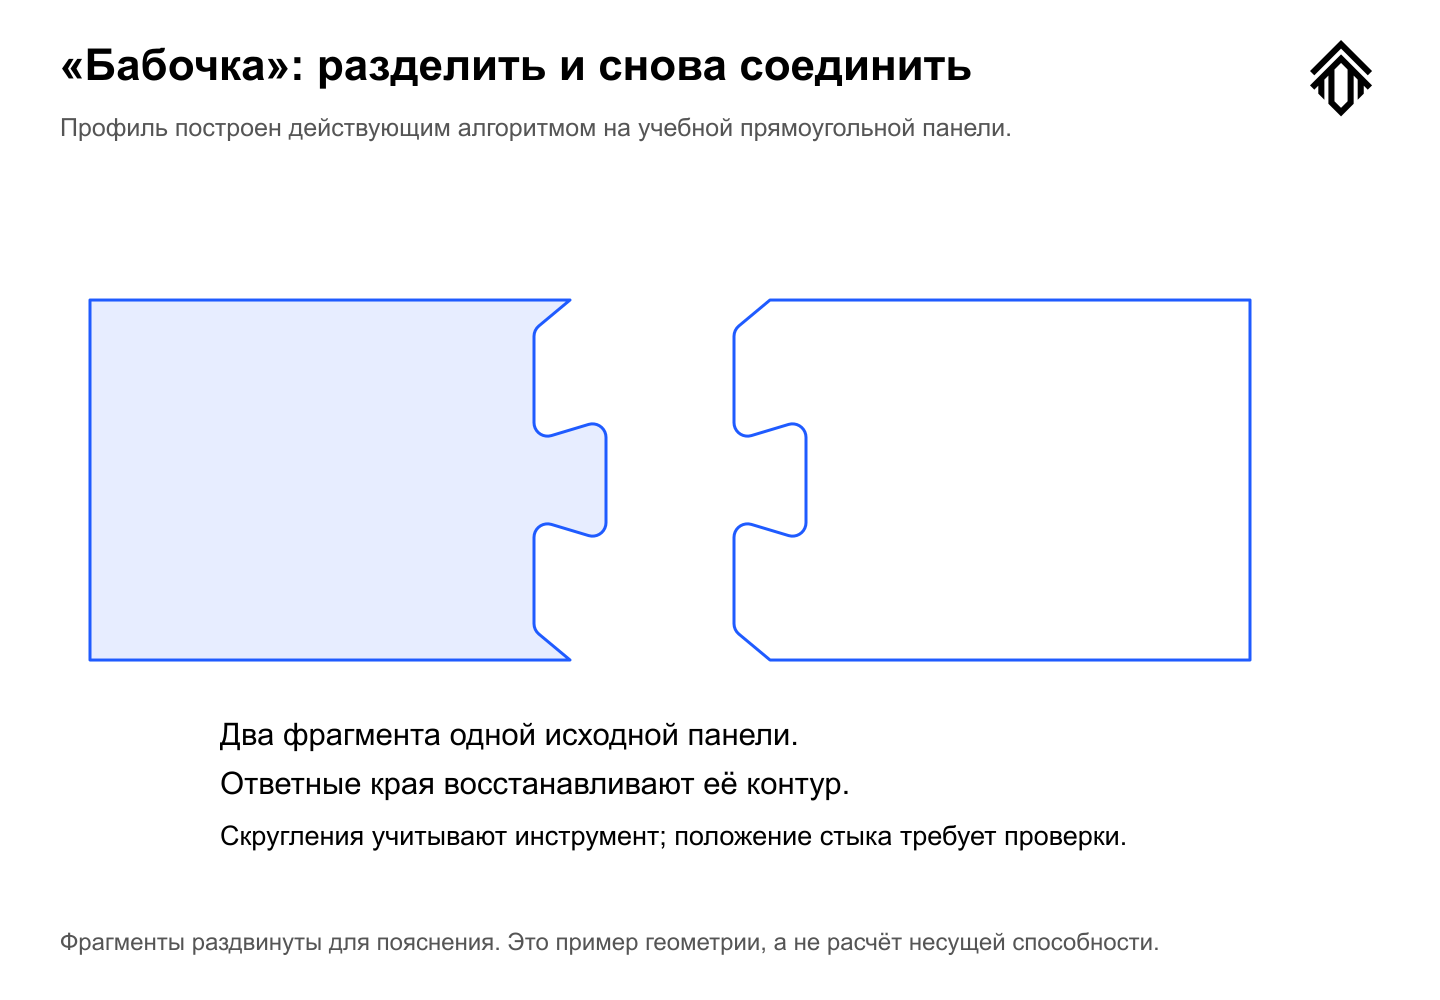
Для стыков используется профиль, который мы называем «бабочкой»: линия разреза получает взаимно ответные замковые выступы и впадины. Получаются части с заданной геометрией совмещения. При сборке они восстанавливают исходный контур, а стык работает в составе выбранной схемы соединения и склейки.
Алгоритм учитывает наружную границу, отверстия и уже сделанные разрезы. В коде есть поиск допустимых участков для замкового профиля и вариант со смещением разреза. Это существенно: замок нельзя бездумно поставить в тонкую перемычку или наложить на соседнюю обработку. Если места недостаточно, геометрическое решение требует другого разбиения или проверки.
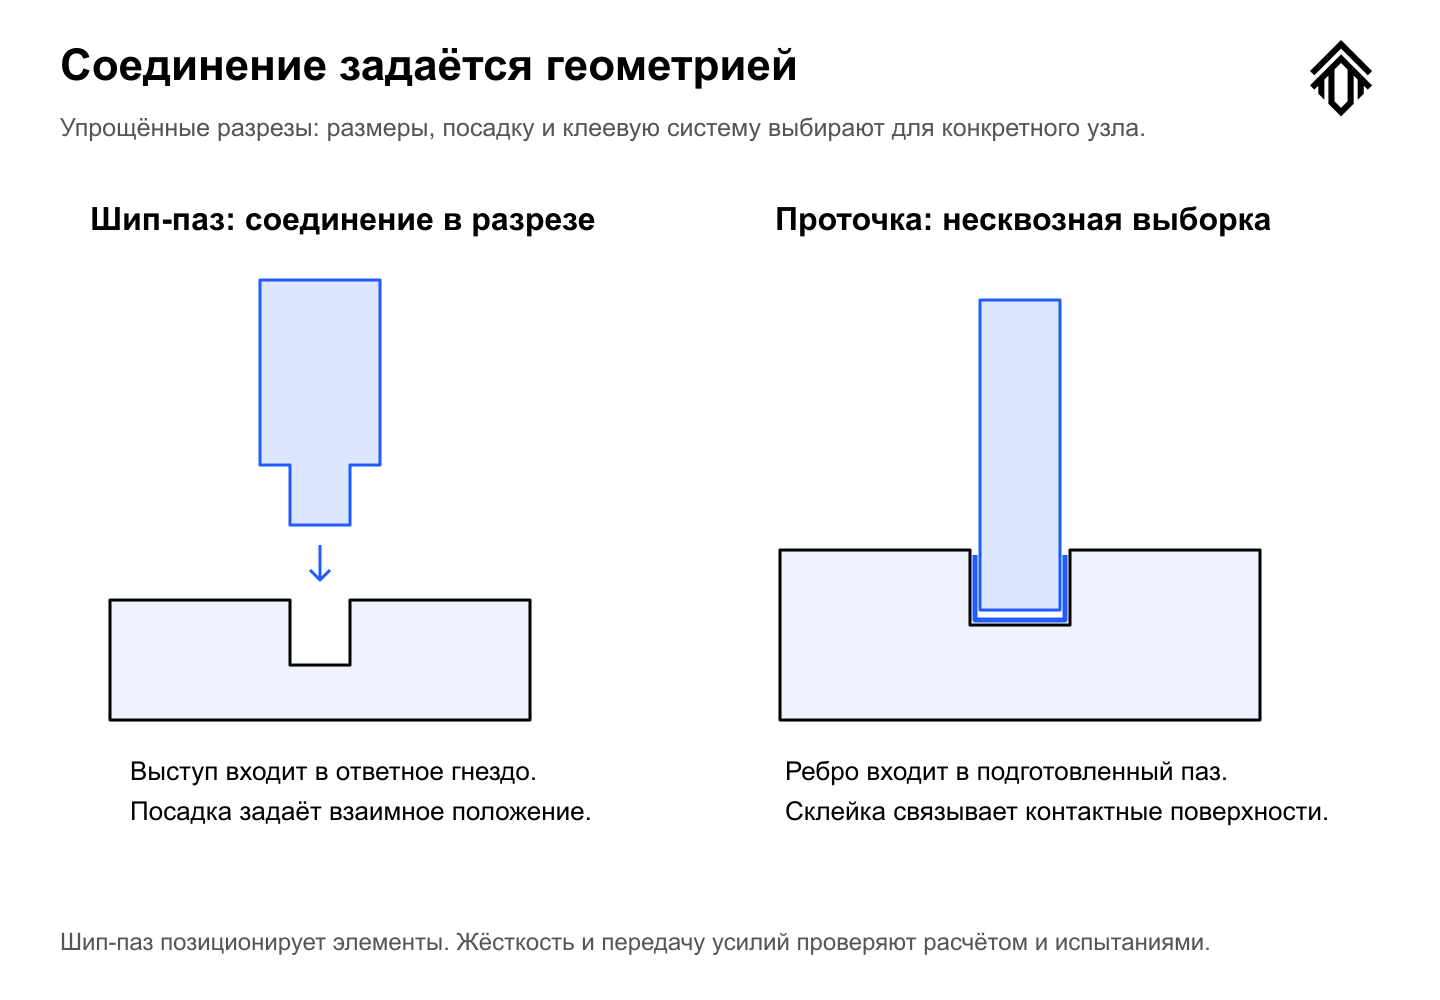
Пазы и проточки задают посадочные места; в клеёном узле они помогают позиционировать элементы и формировать предусмотренную зону соединения. После сборки и отверждения клея части должны передавать усилия совместно. Прочность такого стыка определяется материалом, геометрией, клеевой системой и качеством изготовления. Само наличие эффектного замка ещё не доказывает его несущую способность.
6. Расчёт материала возвращается в Машину управления
Когда известны обработанные контуры, можно вычислить площади деталей, потребности по материалам и толщине, длины обработки и другие производственные метрики. Эти сведения связываются с заказом в Машине управления и помогают планировать запас, закупку и загрузку.
Здесь нужно различать точность геометрии и прогноз расхода. Площадь заданной детали вычисляется из её контура. Количество закупаемых листов зависит ещё от раскладки, остатков, сорта, направления материала и технологических ограничений. Поэтому точный геометрический расчёт становится основой прогнозной потребности, которую затем уточняет реальный раскрой.
Мы развиваем единое описание конструкции: параметры заказа, панели, контакты и операции должны питать и расчёт, и геометрию. После деталировки прогноз можно сравнить с уточнёнными данными. Расхождение показывает, где изменился проект или где правило требует улучшения. Для заказчика это путь к более объяснимой цене; для производства — к более раннему пониманию необходимого материала.
7. Раскрой и программа ЧПУ: экономим лист и движения
После запуска производства детали конкурирующих заказов могут участвовать в общей раскладке на совместимом материале. Небольшая деталь одного заказа способна занять место рядом с большой деталью другого. Оптимизатор работает с количеством, материалом, толщиной и приоритетами, сохраняя принадлежность каждой заготовки.
Экономия площади не должна мешать завершению комплектов. В очереди предусмотрены приоритет целевого количества комплектов и режим работы до завершения выбранной задачи. Это позволяет совместить плотность раскладки с практическим вопросом: какой заказ после очередного листа можно передать на сборку?
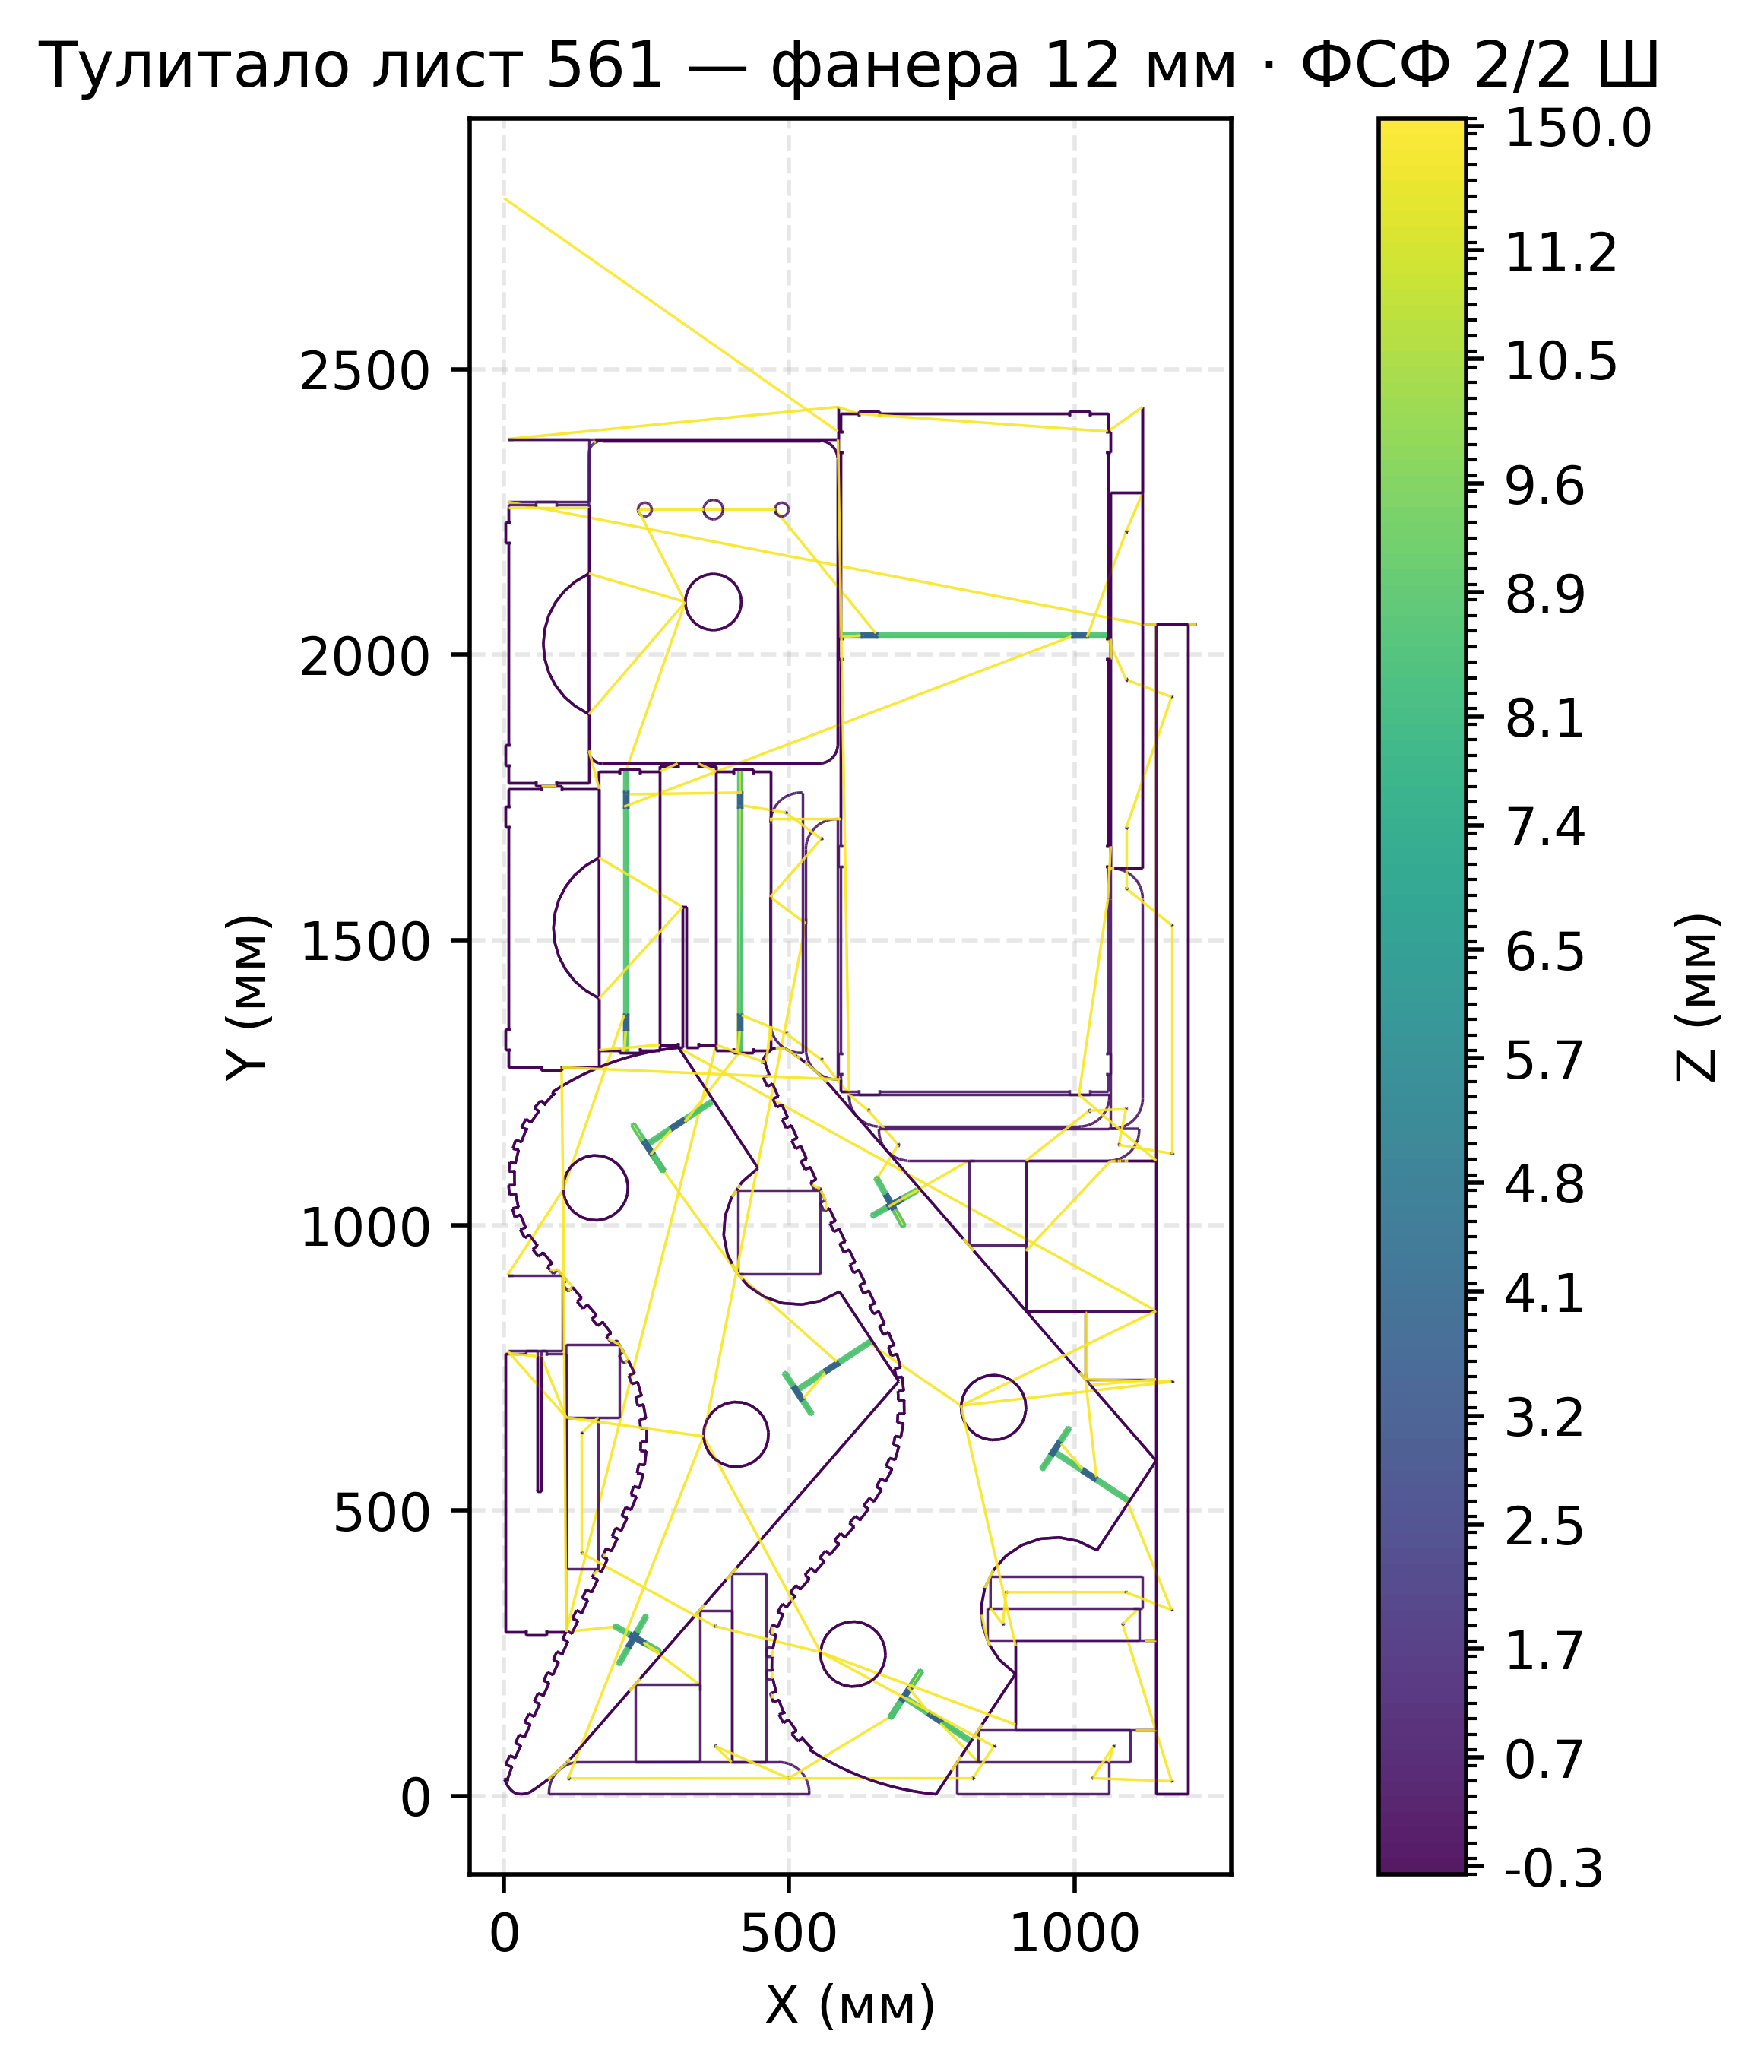
Следующая оптимизация относится уже к движению инструмента. Планировщик представляет операции как граф и выбирает переходы с учётом глубин, подач, подъёмов, перемещений и входа в материал. В оценке стоимости перехода учитывается время этих движений. Близкий по прямой контур не обязательно будет самым быстрым следующим действием.
Порядок обработки также ограничен технологией: например, для связанных операций выборки учитываются зависимости. Программа должна сохранять допустимую последовательность и безопасные перемещения. На выходе появляются управляющие файлы и изображения листов. Достигнутую экономию времени следует измерять на сопоставимых заданиях; универсальный процент выигрыша мы не приписываем.
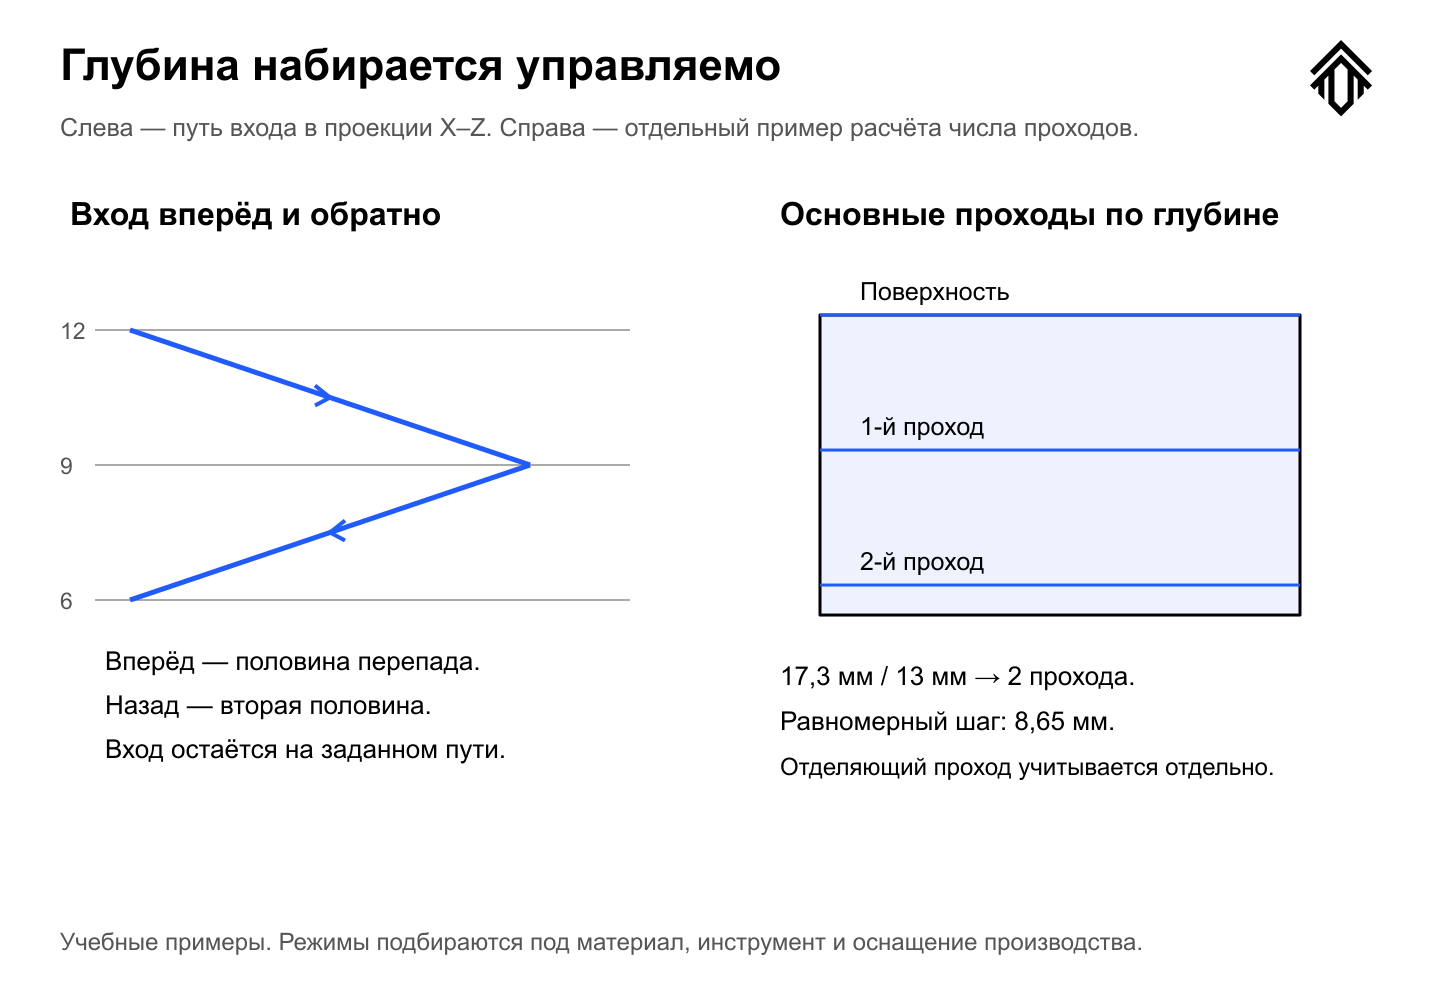
Как фреза входит в материал и выбирает глубину
Запиливание — отдельная часть траектории. Инструмент должен перейти с уже доступного уровня на следующий, не оставив лишний след на детали. В графовом планировщике есть наклонный вход по самому обрабатываемому пути: на движении вперёд фреза проходит половину перепада глубины, на обратном — вторую половину. Она приходит на требуемый уровень, оставаясь внутри предусмотренной геометрии реза.
Если путь короткий, алгоритм умеет возвращаться по нему, а на замкнутом — продолжать обход. Это позволяет накопить необходимую длину наклонного входа без произвольного выезда в соседний материал. Программа отдельно проверяет отклонение такого входа от заданной режущей геометрии. Для малых перепадов и операций с соответствующим признаком используются другие варианты погружения.
Число проходов по глубине рассчитывается для операции. Общая глубина делится на допустимый шаг; результат округляется вверх, затем глубина распределяется между проходами равномерно. Например, при глубине 17,3 мм и шаге не более 13 мм получатся два основных прохода по 8,65 мм. Это иллюстрация формулы на значениях текущего программного профиля, а не рекомендация режима для любого станка и материала.
У маркировки, скрытой выборки и сквозного контура разные задачи и глубины. В текущем профиле скрытые выборки имеют отдельное правило шага, поэтому их не обязательно обрабатывать тем же количеством проходов, что наружный контур. Конкретные режимы согласуют с инструментом, материалом и оснащением производства.
Планировщик работает со стеком проходов каждого участка. Если полезно вернуться по уже обработанной линии глубже, он оценивает выигрыш вместе со стоимостью входа. Ему важно сократить суммарное время, сохраняя последовательность обработки. Именно поэтому оптимизация программы сложнее перестановки контуров по расстоянию между ними.
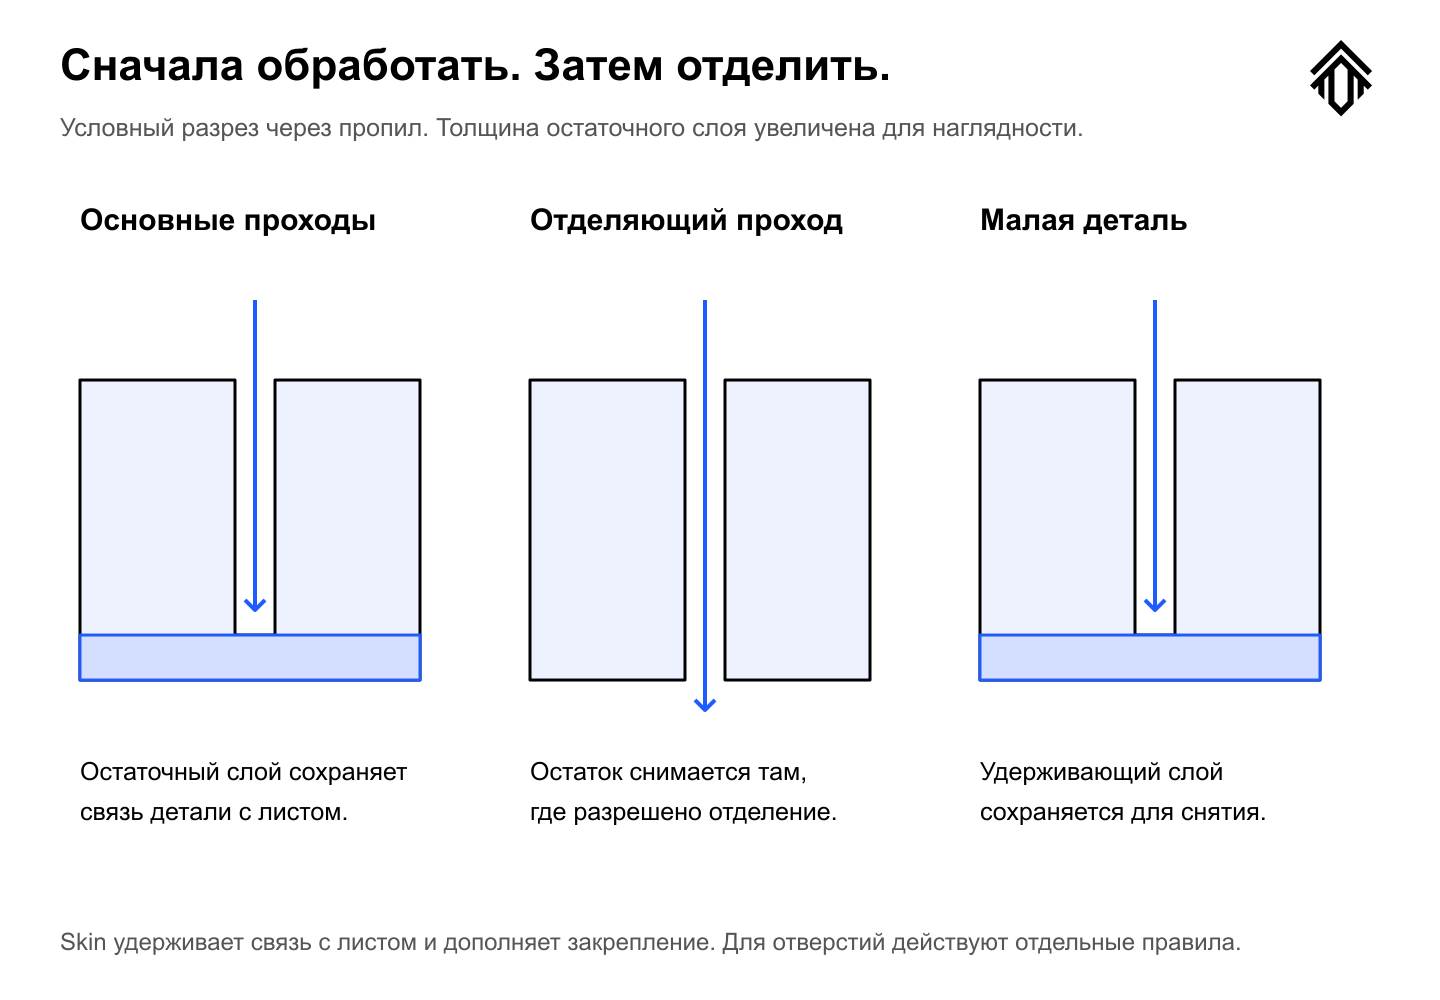
Skin pass: когда отделять деталь от листа
Полностью прорезанная деталь перестаёт быть частью большого листа. Для маленькой или узкой заготовки это существенная перемена: удерживать её сложнее, а смещение испортит последующую обработку. Поэтому в алгоритме отделение детали рассматривается как отдельное решение.
Skin — тонкий остаточный слой внизу реза, который сохраняет связь детали с листом. Основные проходы подходят к нижней стороне, но оставляют этот слой. Skin pass — проход, который снимает остаток там, где полное отделение предусмотрено. Это позволяет выполнить значительную часть обработки, пока геометрия ещё связана с листом.
В текущем программном профиле для обычного наружного контура основная обработка оставляет 0,7 мм до нижней плоскости листа, а отделяющий проход идёт до отметки на 0,3 мм ниже неё. Для небольших наружных деталей используется другой вариант: остаётся 0,35 мм, и автоматический отделяющий проход для этого контура не добавляется. Эти числа описывают сохранённую конфигурацию; их пригодность зависит от фактической толщины, плоскостности и настройки производства.
Небольшую деталь программа распознаёт по площади или минимальному габариту. Вокруг защищаемых участков строится запретная область для отделяющей обработки, чтобы соседний маршрут не разрушил нужное удержание. Таким образом, забота о маленьком фрагменте влияет на план всего листа.
Отверстия обрабатываются иначе: правило удержания наружной детали на них не переносится. Для отверстий предусмотрено сквозное прорезание, а компактные отверстия могут завершаться в основном потоке операций. Обычные отделяющие участки выделяются в отдельную фазу. Поэтому объяснение «сначала всё неглубоко, затем одинаково прорезаем весь лист» было бы слишком грубым.
Оставленный слой дополняет фактическое закрепление листа на столе. Он не заменяет проверку удержания, плоскости основания и состояния материала. После обработки мастер снимает комплект и доводит остаточные перемычки или слой в соответствии с принятой технологией. Для качества важно не только точно вырезать контур, но и сохранить положение детали до последнего нужного движения.
Маркировка: инструкция переезжает на саму деталь
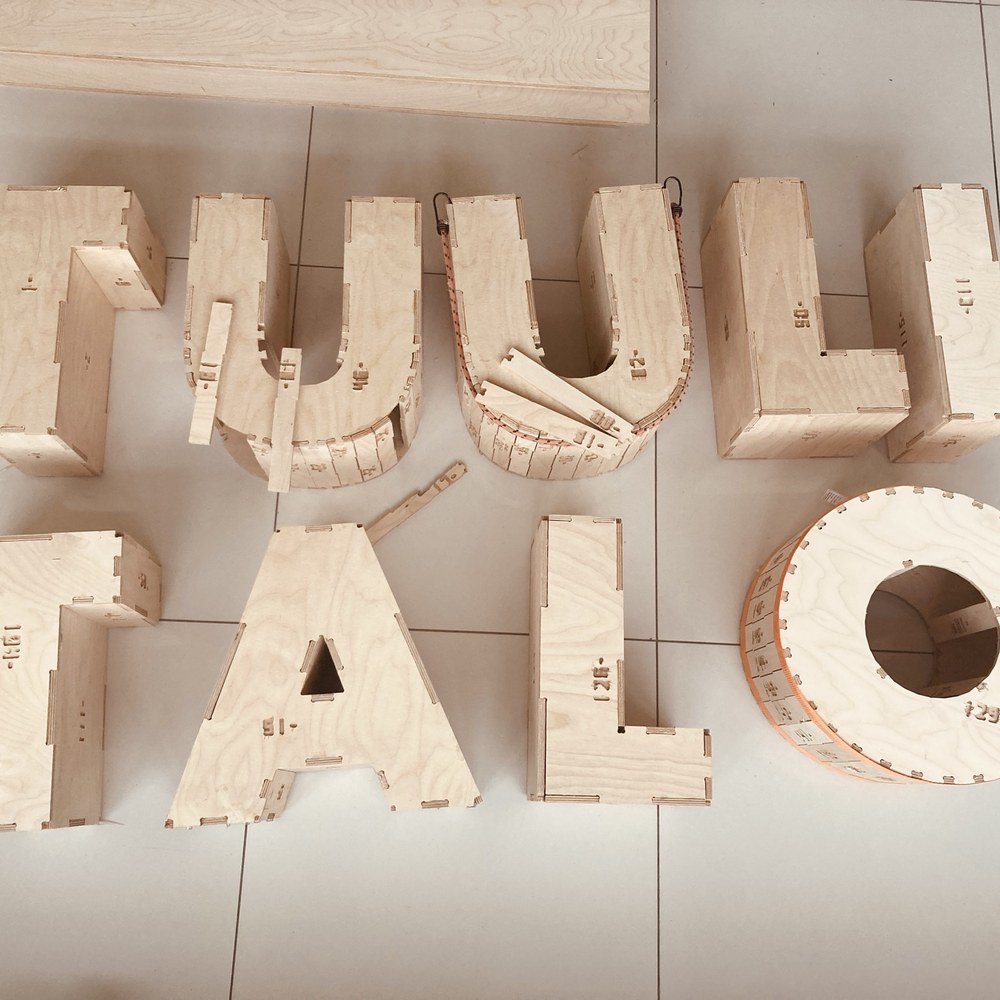
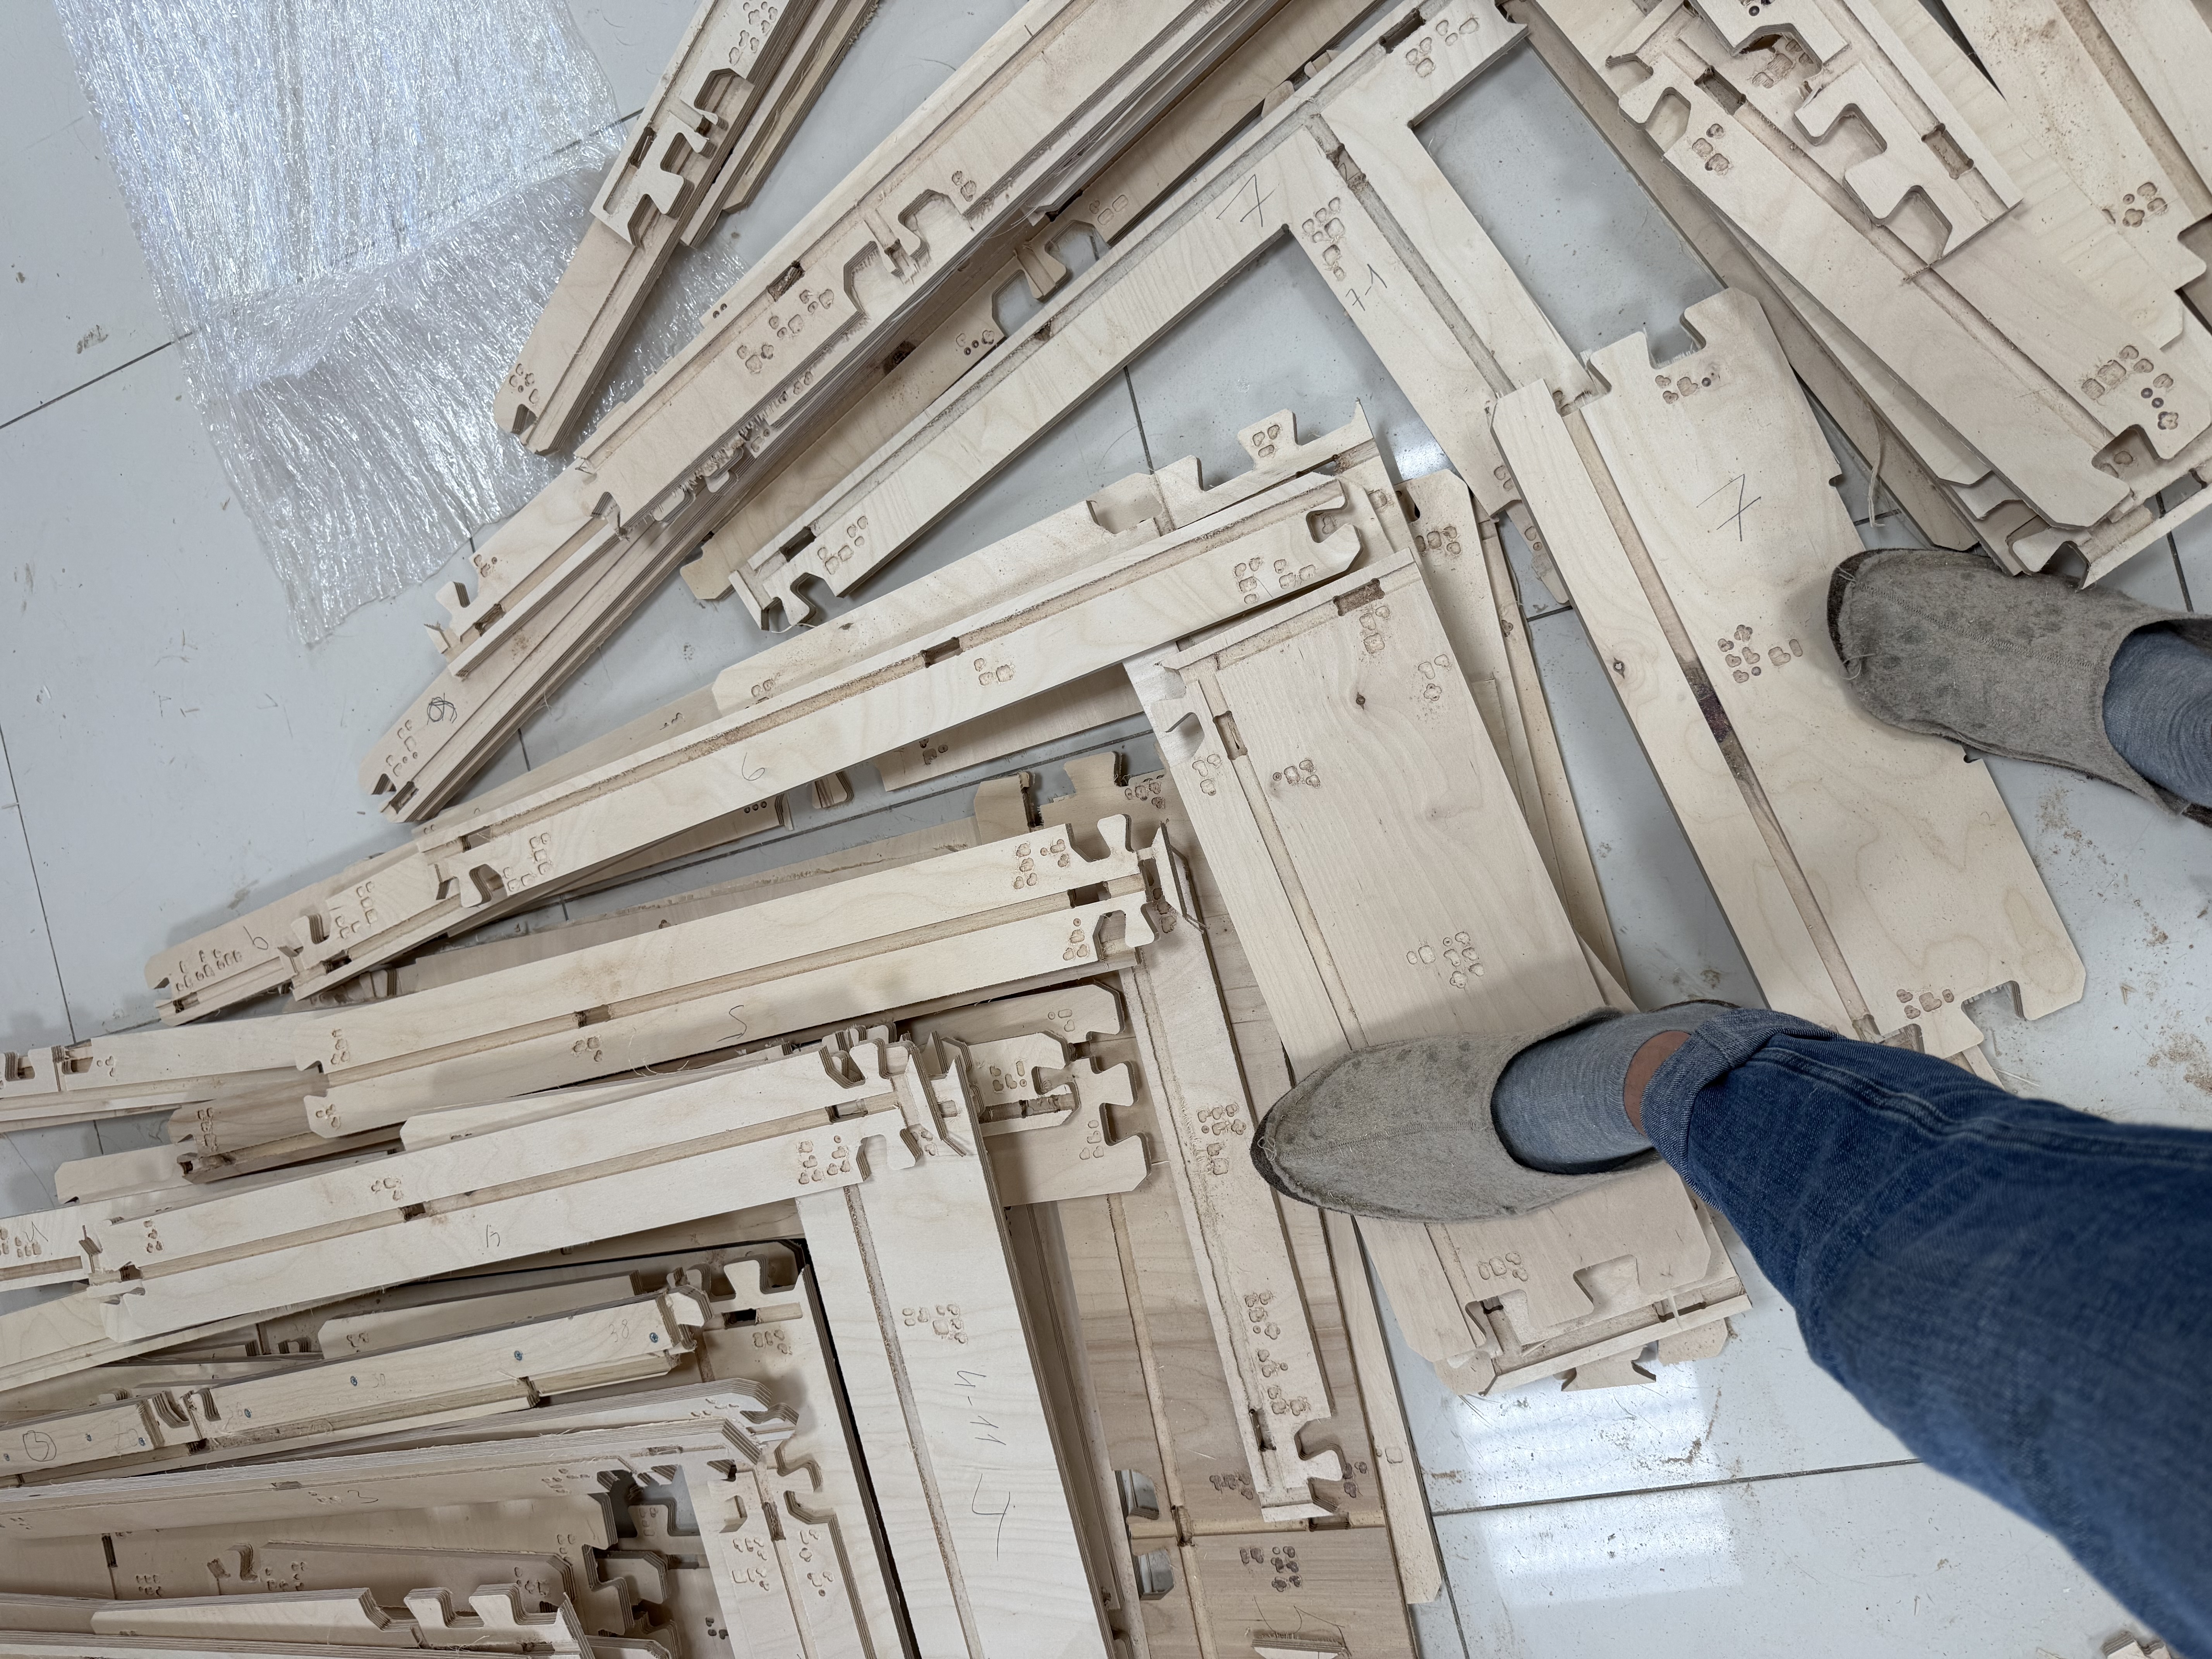
При плотном раскрое детали разных заказов оказываются рядом. После снятия с листа им нужен собственный адрес. Фирменная система наносит машинную маркировку тем же производственным инструментом. На фотографии комплектов видны реальные оттиски рядом с соединениями.
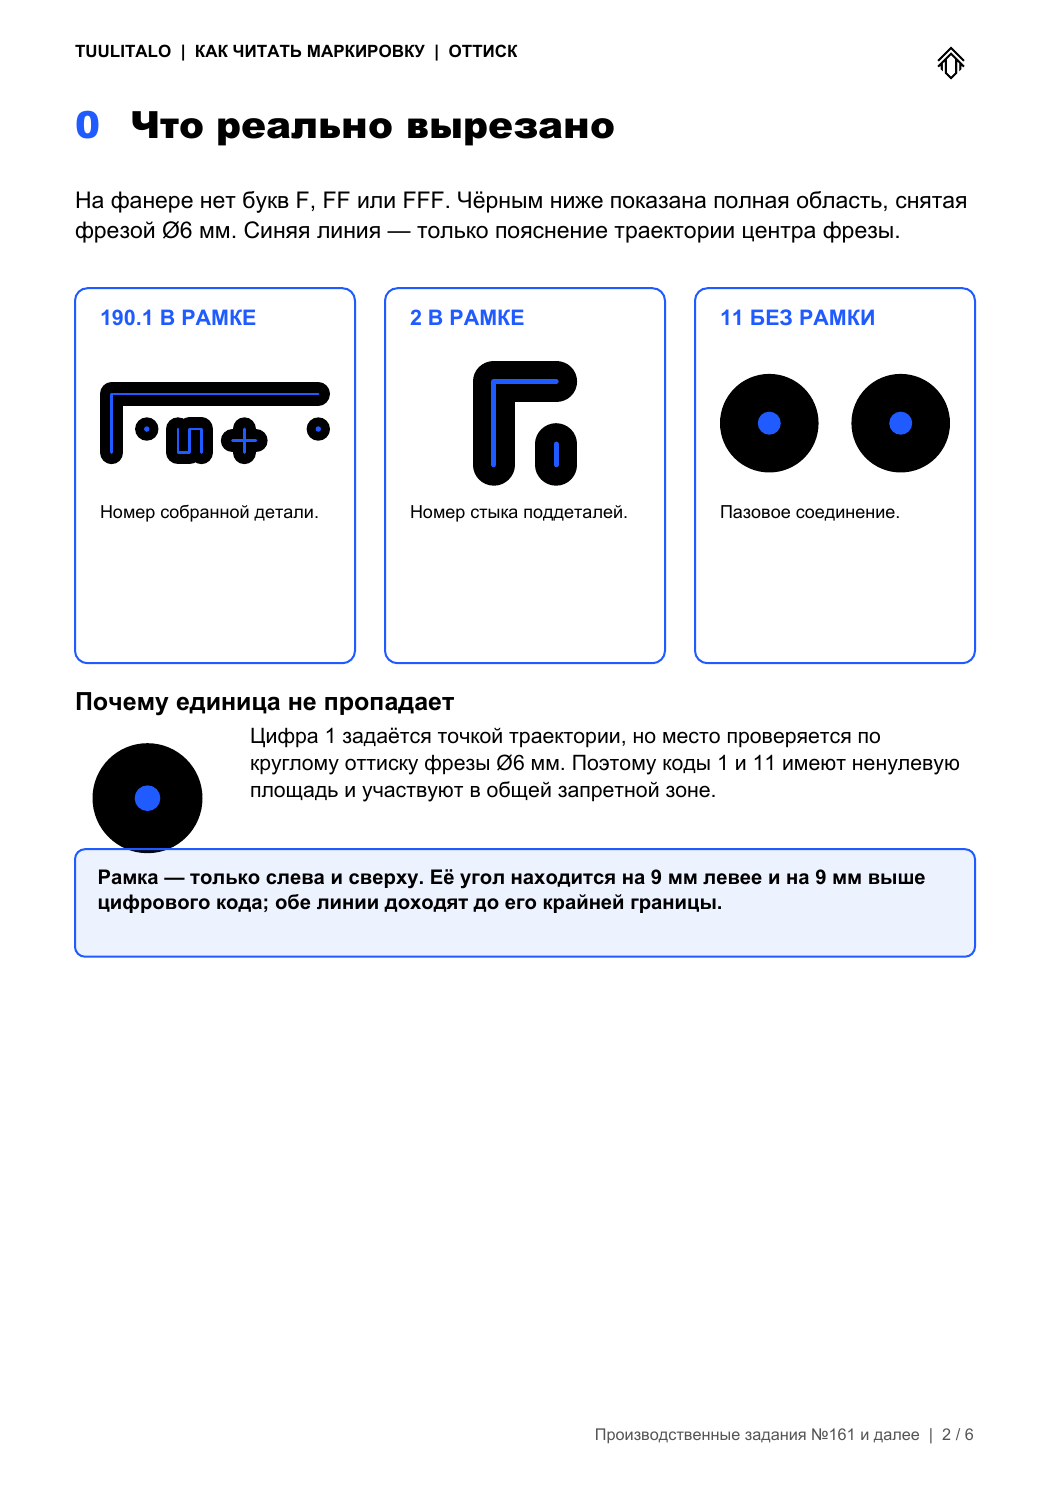
У маркировки три задачи. Полный номер в рамке слева и сверху определяет исходную собранную деталь. Короткий код с такой рамкой помогает совместить части этой детали по внутреннему стыку. Код без рамки указывает ответную панель для пазового соединения. Геометрически одинаковые панели могут иметь общее производственное имя — синоним, который учитывается при чтении метки.
Порядок сборки становится предметным: сначала найти части с одним полным номером, затем совместить их внутренние стыки, затем искать соседние панели по пазовым меткам. Одинаковый короткий код у двух разных деталей не означает, что их нужно соединить. Рамка и контекст полного номера здесь имеют значение.
Программа ищет место для метки с учётом отверстий, пазов и уже размещённых обозначений. При проверке учитывается площадь фактического оттиска фрезы, а не только тонкая линия её центра. Даже знак, заданный точкой траектории, снимает материал на площади инструмента. Эта подробность помогает не допустить наложения маркировки на рабочую геометрию.
Маркировка сокращает поиск и зависимость от отдельного чертежа, но не отменяет технологию сборки, контроль и обучение. Подробный разбор знаков и порядок сборки — в инструкции по чтению маркировки (PDF).
8. Станок и комплект: цифровой порядок становится физическим
Оператор получает производственное задание, подготавливает материал и оборудование, проверяет инструмент и запускает обработку. Станок выполняет рассчитанные контуры, пазы и маркировку. Человек контролирует закрепление, качество реза и состояние заготовок.
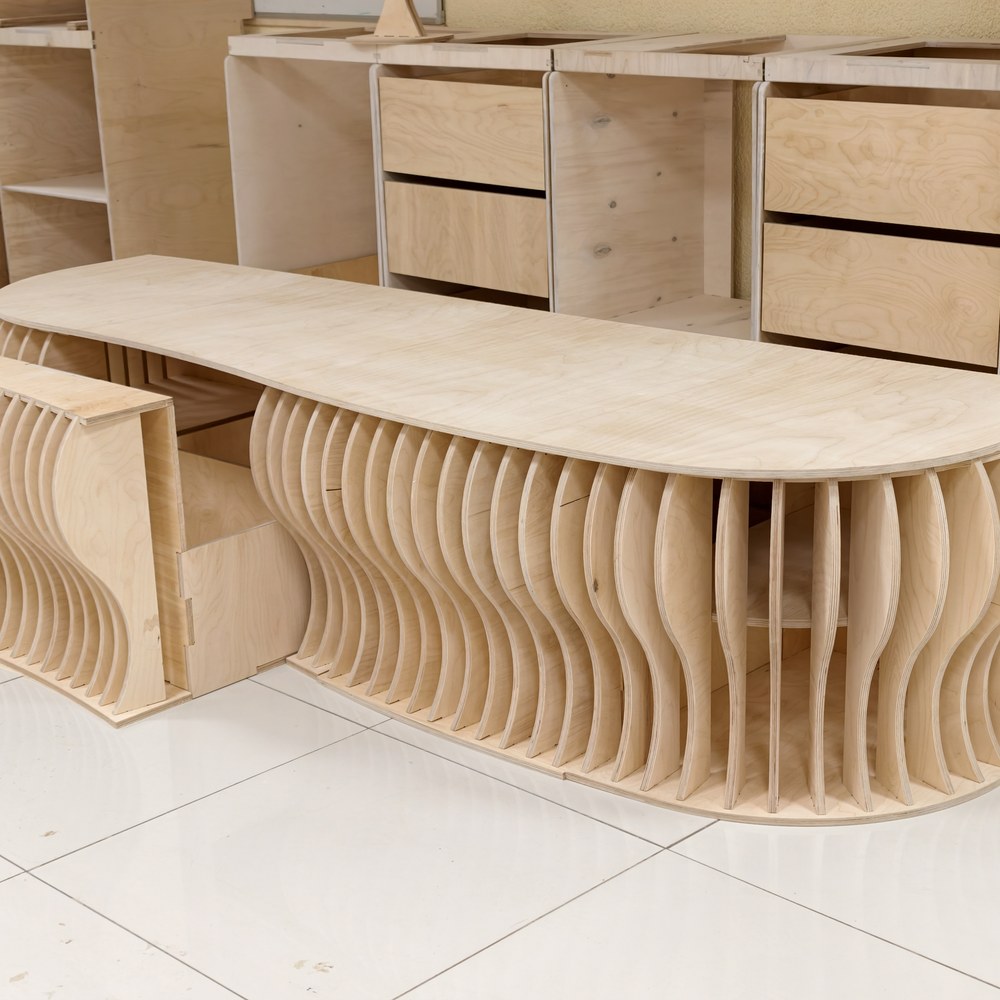
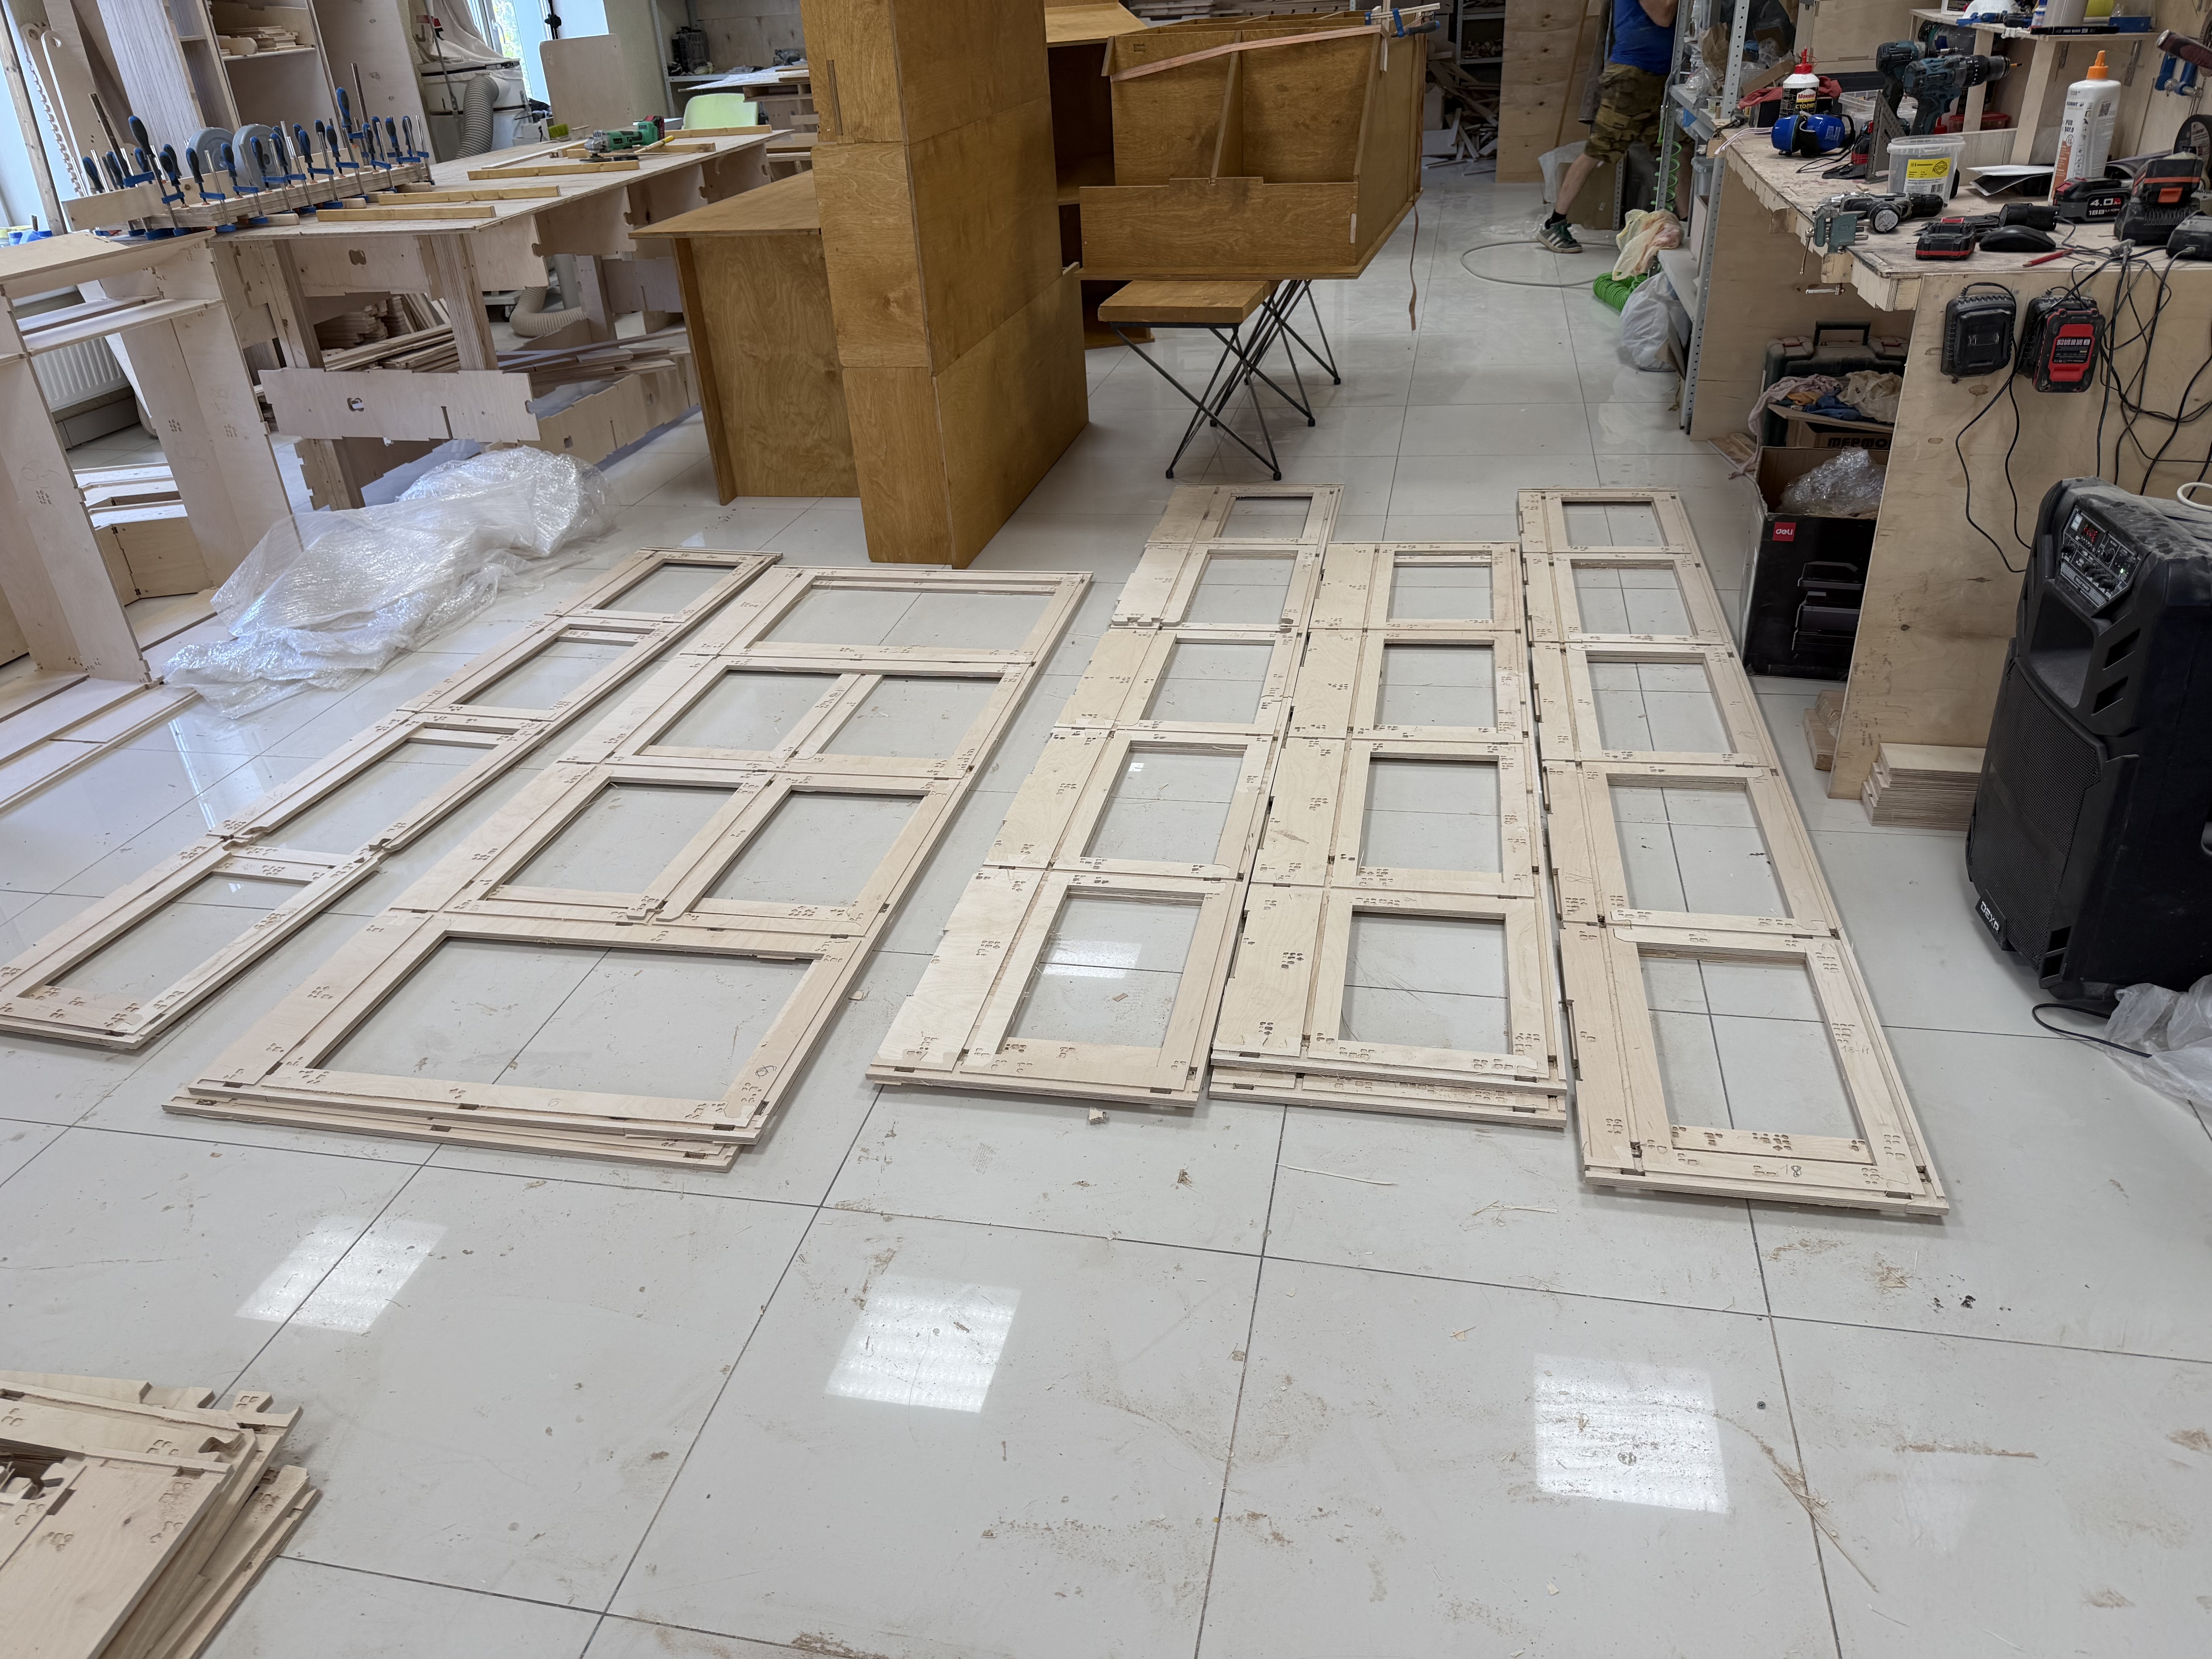
После обработки детали снимают, проверяют и комплектуют. Фотография набора показывает именно этот результат: реальные части со сложными краями, посадочными местами и кодами. Это снимок изготовленного комплекта, а не кадр работающего станка. На следующем фото части уже сложены в крупные панели: цветные области карты деления вернулись в одну физическую форму.
Цифровой адрес детали продолжает работать и здесь. Он помогает разобраться в комплекте, обнаружить недостающее, связать вопрос сборщика с исходной моделью. Польза автоматизации проявляется в том, насколько легко следующий человек продолжает работу.
9. Сборка, отделка и возвращение опыта
Части собирают в панели, панели — в пространственные узлы. Выполняют предусмотренную склейку, выдержку, обработку видимых поверхностей и отделку. Геометрию и соединения проверяют до передачи на следующий этап. Для крупных объектов отдельно организуют транспортировку и монтаж.
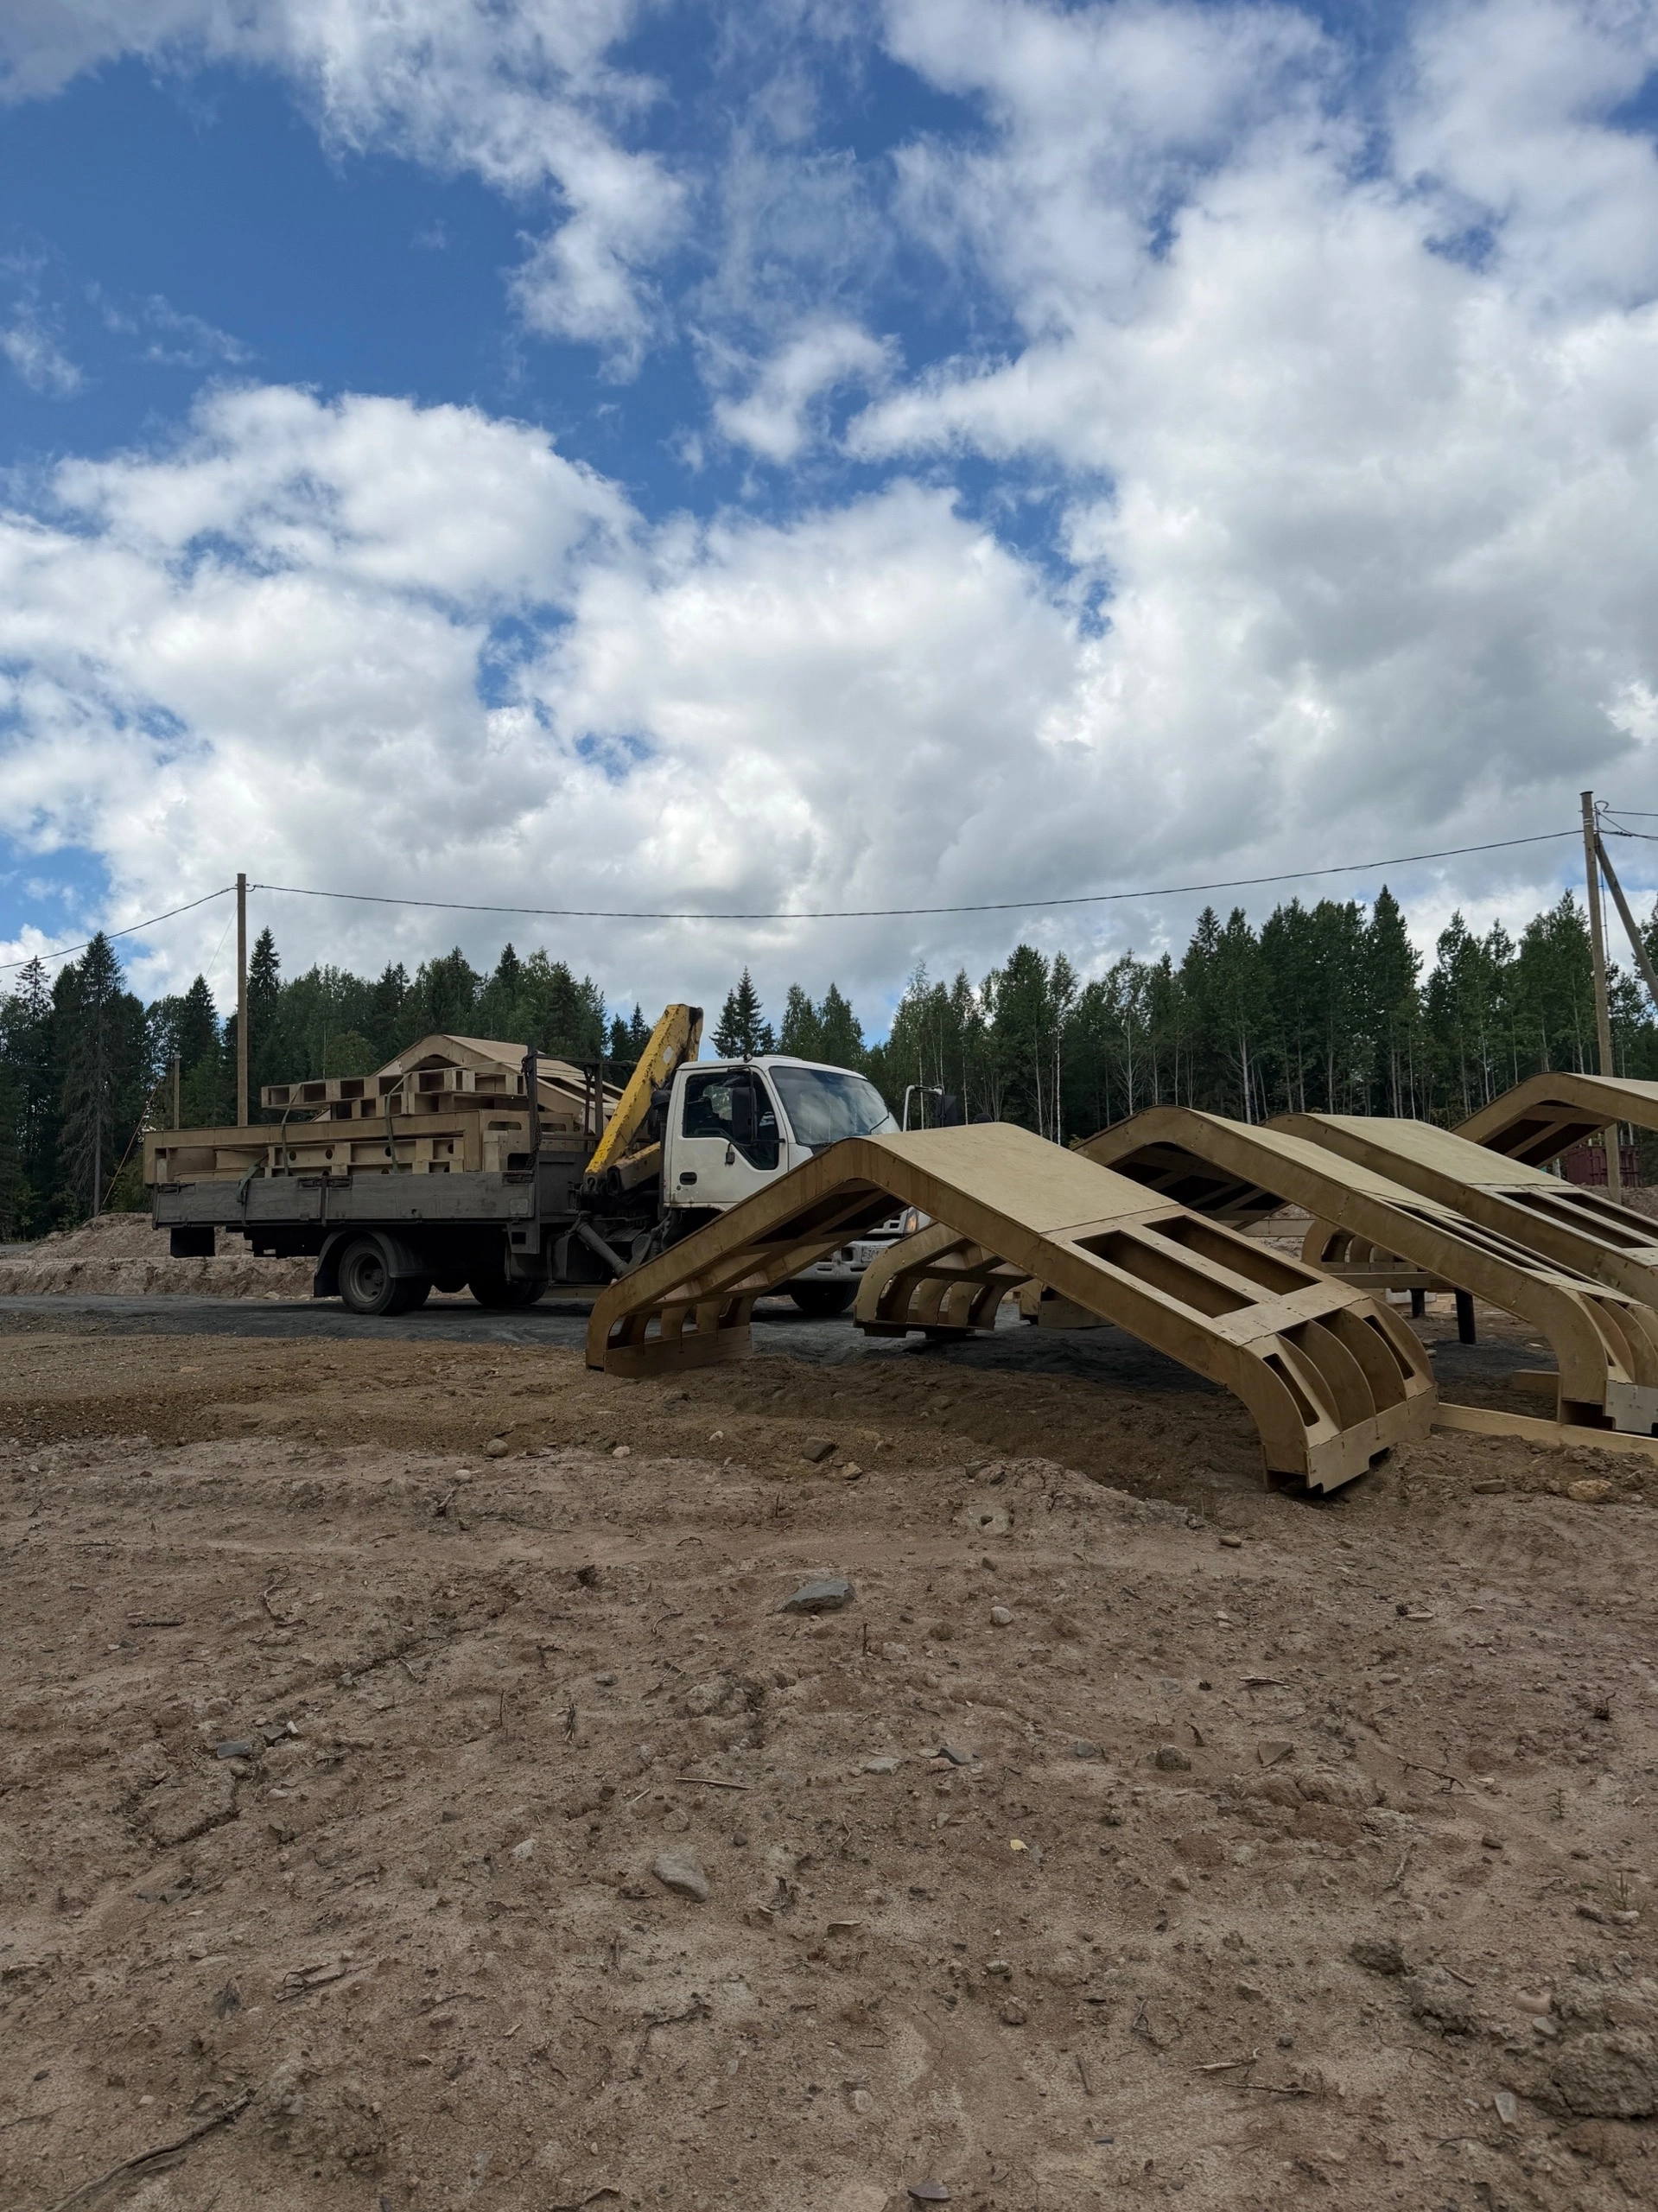
На фотографии с площадки лежат объёмные секции кровли. В них узнаётся профиль той самой модели: переходы скатов, скруглённые участки и работающие вместе рёбра с обшивкой. Это наиболее наглядный смысл «как нарисовано, так и получилось»: пространственный замысел сохранился при переходе через панели, фрагменты и станок.
После приёмки остаются данные для улучшения: что пришлось подгонять, какую метку было трудно прочитать, где возник лишний переход, что изменило расход материала. Результат и замечания возвращаются в Машину управления, знания и правила производства. Следующий проект должен пользоваться опытом предыдущего.
Как обшивка и каркас становятся одним телом
Для нашего подхода понятное основное название — «клеёная пространственная каркасно-обшивочная конструкция». В ней рёбра, коробчатые участки и обшивка проектируются для совместной работы. Если обшивка несёт нагрузку вместе с внутренним набором, применимо описание «полумонокок» или «оболочка, подкреплённая рёбрами».
Шип-пазовые соединения задают точное взаимное положение обшивки и каркаса и ограничивают их смещение. Вместе с предусмотренной склейкой они помогают передавать усилия между элементами. Мы стремимся получить жёсткость соединений и совместную работу всей конструкции, приближая поведение собранного тела к единому целому.
Обшивка участвует в восприятии нагрузок и связывает рёбра, а рёбра поддерживают обшивку и препятствуют её местной потере устойчивости. При достаточной жёсткости связей это позволяет повысить сопротивление изгибу, перекосу и кручению, сохраняя внутри лёгкую ячеистую структуру. Именно эту цель мы называем конструктивной монолитностью. Её достижение проверяют расчётом и испытаниями узлов с учётом посадки, клеевых швов и свойств материала.
В классическом монококе основную нагрузку несёт оболочка; в полумонококе она работает вместе с подкрепляющим набором. Для нашего подхода существенна именно совместная работа. Конструктивная монолитность не требует отсутствия стыков: требуется, чтобы соединения передавали усилия и ограничивали деформации так, как предусмотрено проектом.
Отнесение конкретной крыши к расчётной схеме требует проверки того, какие усилия принимают обшивка, рёбра и соединения. Нагрузки, прогибы, устойчивость, работа клеевых швов, условия эксплуатации и монтажные состояния проверяются для конкретной конструкции. Генератор геометрии не подменяет эту работу. Различие монокока и полумонокока можно сопоставить с техническим объяснением FAA; это источник терминологии, а не сертификация нашего изделия.
Что уже можно показать — и к чему мы идём
У этой истории есть модель, карты деления, изготовленные комплекты и фотографии сборки. Есть работающие программные преобразования, очередь производства и подготовка ЧПУ. В сохранённом производственном снимке от 3 сентября 2026 учтены 186 проектов в цифровом следе и 1 743 рассчитанные детали. Это показатели файлового и расчётного учёта, а не число сданных домов или доказательство заявленной экономии.
Наша амбиция — дать небольшой команде инструменты, с которыми создание необычной вещи перестаёт требовать непропорционально большой организации. Один раз найденное решение соединения, раскладки или маркировки может работать в следующих проектах. Сложность внутри программы должна превращаться в более ясный и доступный путь человека к собственной вещи.
Принесите идею, рисунок или задачу, для которой не находится подходящего предмета. Мы начнём с назначения и ограничений, покажем устройство решения и определим следующий проверяемый шаг. А партнёрам предлагаем развивать этот путь на конкретном объекте: от модели до собранного результата, с измерением времени, расхода и качества.
Инструкция по чтению маркировки — PDF
FAA: различие монокока и полумонокока (источник терминологии)
Обсудим следующий шаг
Покажите идею будущей вещи или предложите задачу для совместного пилота.
Обсудить идею с Тулитало